EN
OEMプロジェクト向けカスタム同軸ケーブルアセンブリの評価方法
OEMプログラムにおいて、カスタム同軸ケーブルは単に2つのRFインターフェース間の部品リスト上の1項目ではありません。これは制御された信号経路であり、その電気的特性、機械的な適合性、量産時の再現性、および検査記録といったすべての要素が、設計承認および量産供給の段階を通過できる必要があります。試作段階で見た目が正しいケーブルでも、後工程で挿入損失のばらつき、コネクタの破損、配線上の問題、あるいは受入検査における紛争を引き起こす可能性があります。
カスタム同軸ケーブルを評価する最も信頼性の高い方法は、用途要件を文書化された仕様に落とし込み、サプライヤーがその仕様を一貫して製造・検証できる能力を確認することです。以下に示すチェックリストは、調達、RFエンジニアリング、品質保証、および製造担当チームがカスタムRFケーブルアセンブリを評価する際に使用することを想定しています。
コネクタの写真から始めるのではなく、まずRF仕様から始めること
「3.5 mmから3.5 mmのケーブル、長さ2メートル」といった依頼では、カスタム同軸ケーブルを明確に指定したことにはなりません。まず、システムの制限条件から始めましょう。すなわち、周波数帯域、公称インピーダンス、挿入損失の許容値、反射損失またはVSWRの目標値、シールド性能の要件、許容電力レベル、位相安定性の要件、およびアセンブリが使用される環境です。これらの条件によって、選定するケーブル構造およびコネクタシリーズが適切かどうかが決まります。
サプライヤーに対し、完成したアセンブリについてどの電気的特性が制御され、またどの周波数で評価されるかを明示するよう依頼してください。IEC 61196シリーズの同軸通信ケーブル規格はケーブル構造および減衰に関する試験を規定していますが、設計に応じて該当する規格の部番および受入限界値を明確に合意する必要があります。規格名を一般論的に引用するだけでは不十分であり、適用周波数、試験構成、許容限界値、サンプリング計画を明記した図面による定義の方がはるかに有効です。
- 周波数とインピーダンス: 機器が想定する全動作帯域および公称インピーダンスを確認してください。
- 損失および反射の制限: 規定された周波数ポイントにおける最大挿入損失および最小リターンロス、またはこれと同等のVSWR制限を定義してください。
- シールドおよび干渉: EMIに敏感な設置環境では、必要なシールド効果または伝達インピーダンス目標値を明記してください。
- 位相および遅延: アレイ、試験システム、またはマッチドチャネルにおいては、位相整合性、遅延許容範囲、および曲げや温度変化の影響をどう考慮するかを定義してください。
カタログに記載された減衰値を、アセンブリの実測結果として受け入れてはいけません。コネクタ接続部、実際のケーブル長、曲げ状態、および端末処理の品質は、最終的な測定結果にすべて影響を与えます。
実際の設置条件に応じて、機械的設計を評価してください
OEMの不具合は、RF図面よりもむしろ機械的配置(メカニカル・エンベロープ)に起因することが多い。配線ルート、曲げ可能なスペース、コネクタの嵌合時アクセス領域、コネクタ締結トルク確保のための作業空間、パネルまたはシャーシとの接続部、およびストレインリリーフの方向を明確に把握してください。完成品の全長は、コネクタ端面、ケーブル端部、あるいはその他の明確に定義された基準面のいずれかを参照して指定してください。これにより、異なるチームが同一アセンブリを異なる方法で測定することによる受入時の誤差という、よくある問題を回避できます。
カスタム同軸ケーブルでは、ケーブルの種類を、曲げ半径、可動特性、設置環境に適合させる必要があります。低損失ケーブルは電気的性能としては適しているかもしれませんが、繰り返しの屈曲、狭い空間への配線、または現場での取り扱いが想定される場合には実用的でない場合があります。ジャケット材質、耐熱性、摩耗・湿気への耐性、難燃性要件、およびラベル貼付や保護用オーバーモールドの必要性についても検討してください。ハーネスに分岐がある場合は、マーキング入り写真に頼るのではなく、分岐位置と許容公差帯を明示的に指定してください。
サンプル承認前に、製造性を考慮した設計(DFM)を確認してください
最初のサンプルは、あるアセンブリが一品製作可能であることを証明するにすぎません。それが自動的に設計の量産対応性を保証するものではありません。サプライヤーに対し、ケーブル切断、ストリップ長寸法、コネクタ取付、締付けトルク、はんだ付けまたは圧着、洗浄、検査、包装といった各工程をどのように管理しているかを確認してください。目的は、個々の製品間でばらつきを生じさせる可能性のある工程ステップを特定することです。
部品表(BOM)、承認済みケーブルおよびコネクタの型番、アセンブリに関する備考、重要寸法、試験要件を記載した図面改訂版を請求してください。サプライヤーは、文書化された変更手順を通じてのみ代替案を提示すべきです。これは、コネクタやケーブルの原材料が調達できない場合に特に重要です。審査されていない代替品を使用すると、RF特性や機械的適合性が変化するおそれがあります。
IPC/WHMA-A-620 は、プログラム要件に含まれる場合に、ケーブルおよびワイヤハーネスの作業品質および受入基準について業界で合意されたフレームワークを提供します。RFアセンブリに関しては、電気的性能基準およびコネクタ固有の指示を補完するものであり、これらを置き換えるものではありません。
サプライヤーの検証計画を認定する
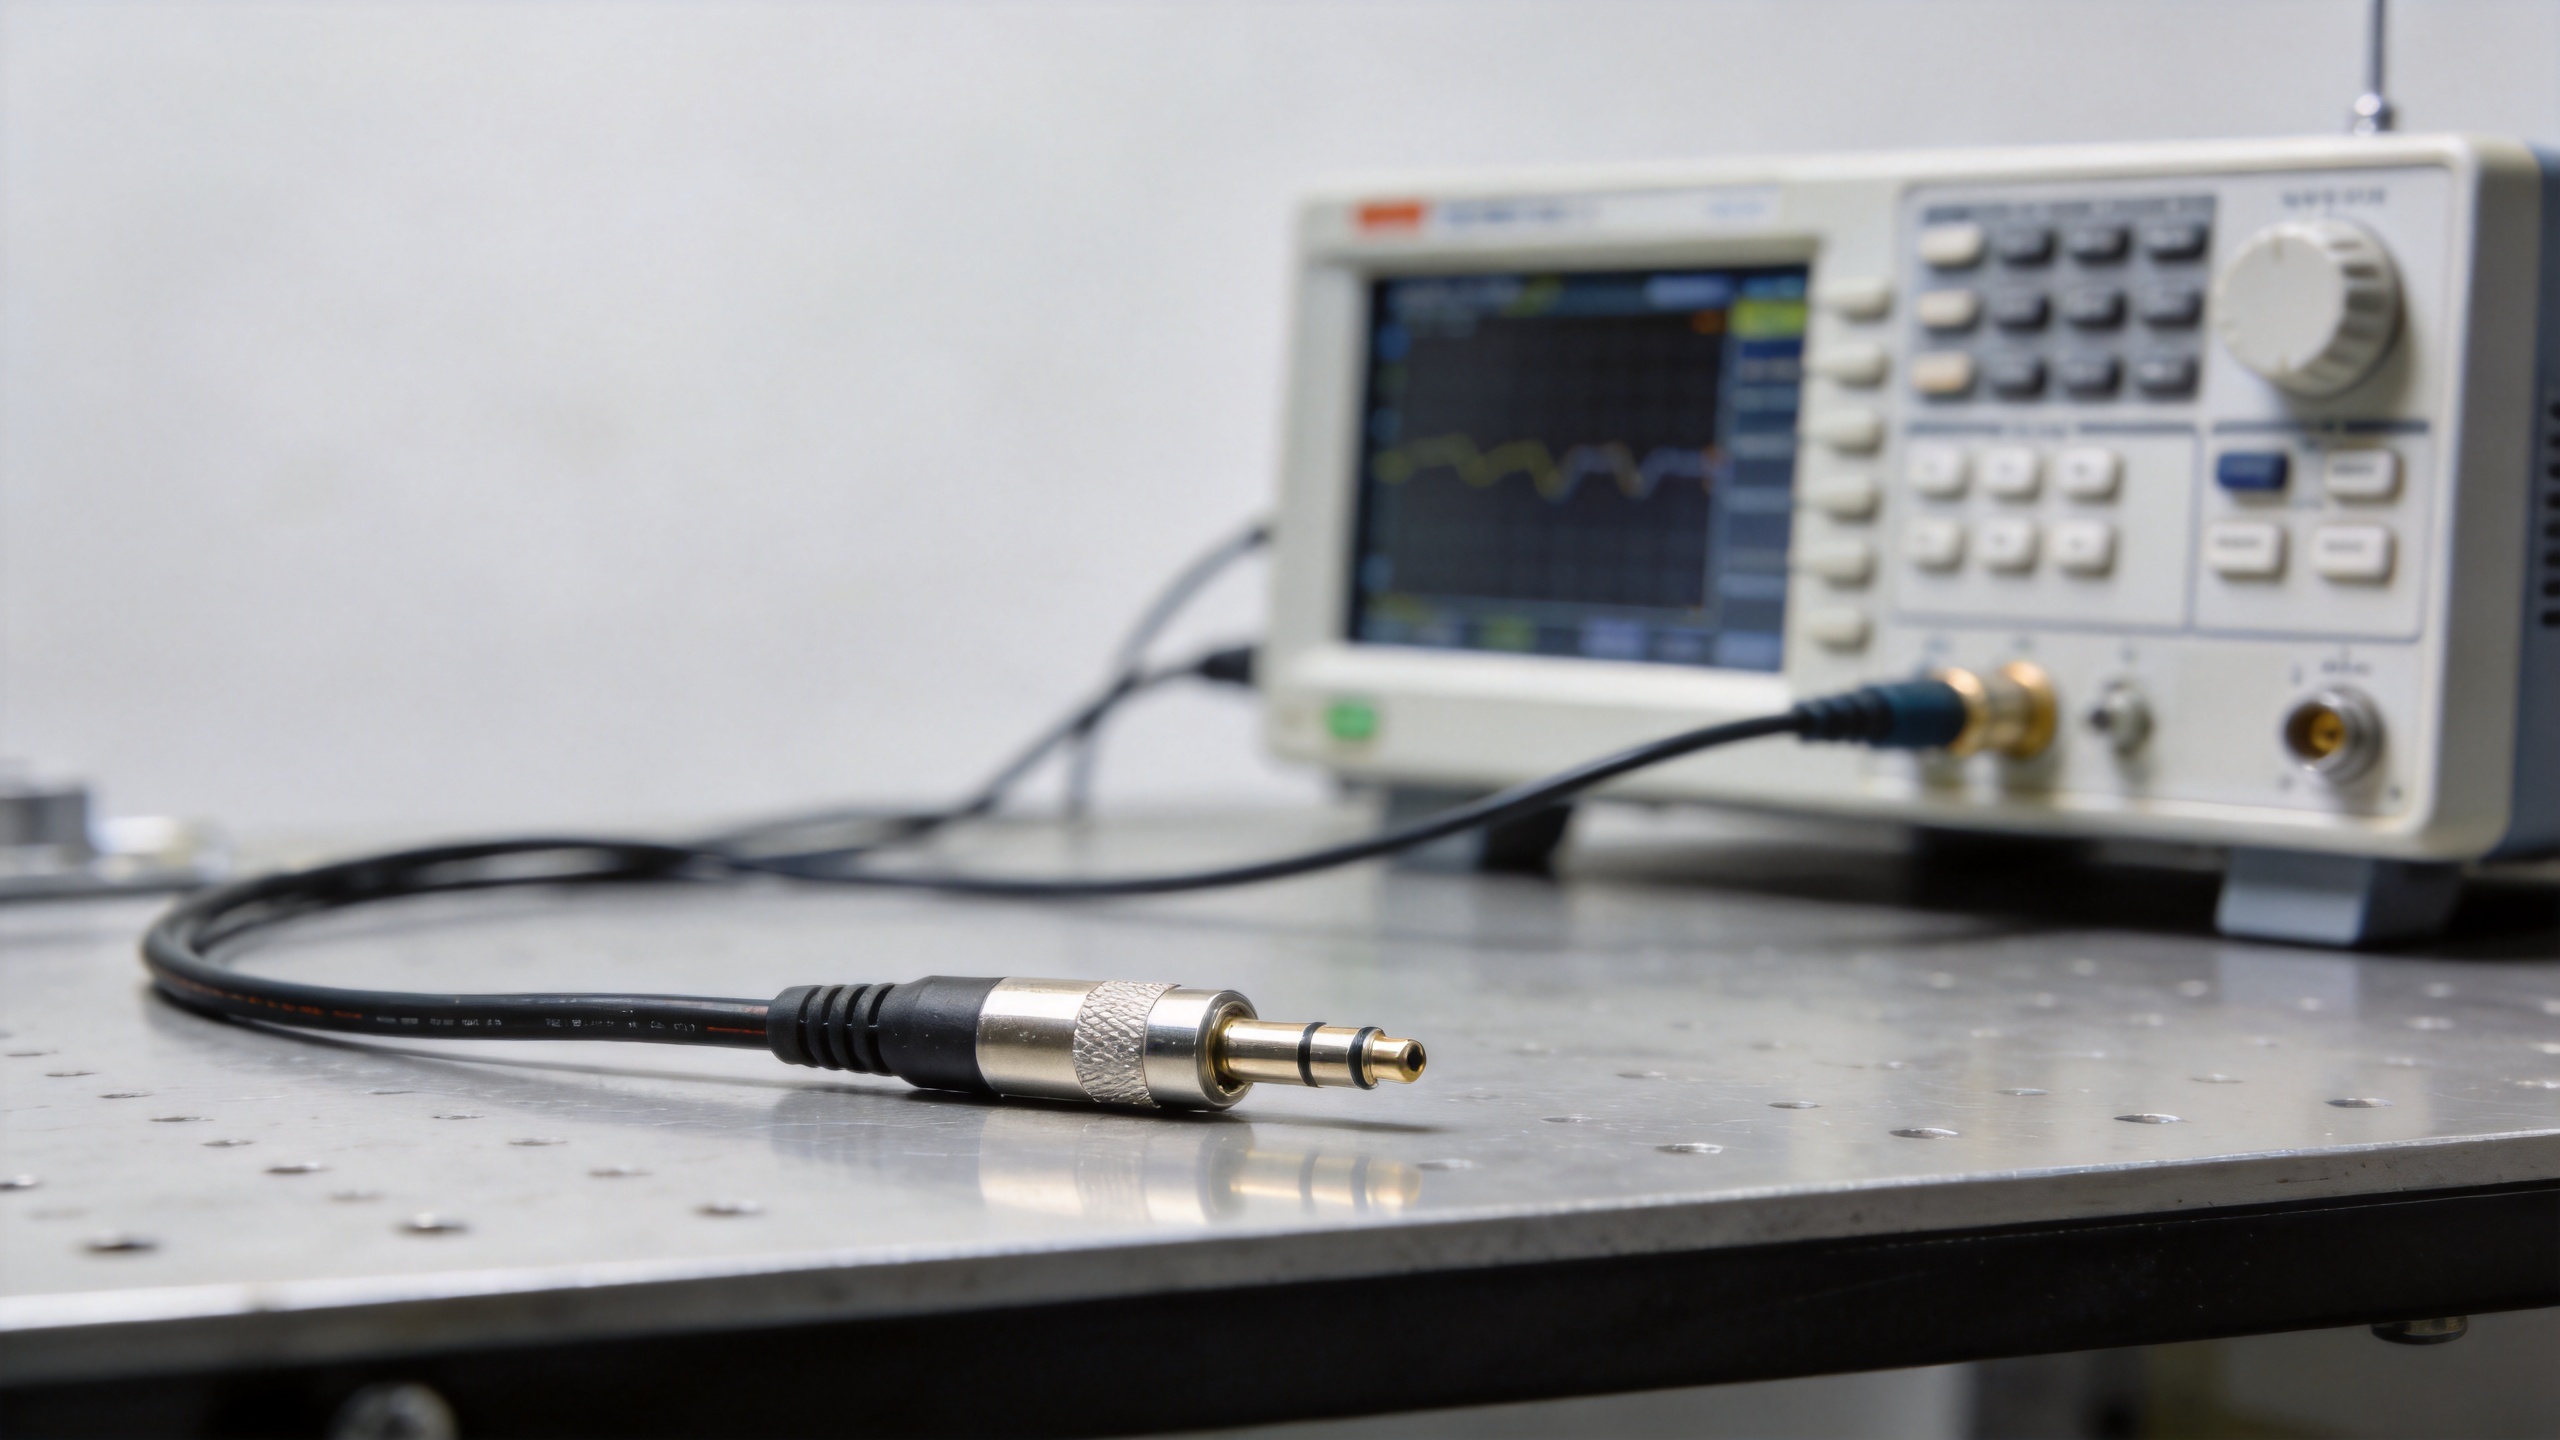
有効な認定計画では、設計検証と日常的な量産試験を明確に区別します。初号品評価の際には、寸法記録、外観による作業品質の証拠、導通チェック、および設計に応じたRF測定を要求してください。用途に応じて、この計画には挿入損失、反射損失またはVSWR、絶縁抵抗、耐電圧試験、引張力または保持力チェック、環境試験などが追加で含まれる場合があります。
生産においては、各ユニット、統計的に選定されたサンプル、またはロット単位のサンプルのいずれに対して検査を実施するかを明確に定義してください。その判断は、故障発生時の影響度および工程の安定性に基づいて行う必要があります。また、使用する測定器の種類、校正状態、治具の構成、周波数スイープ範囲、合格/不合格判定基準、および検査記録の形式についても明記してください。シリアル番号またはロット番号と結びついていないデータシートは、トレーサビリティが著しく制限されます。
価格のみによる比較ではなく、サプライヤー評価スコアカードを活用してください。
意思決定段階では、カスタム同軸ケーブルを、重み付けされたスコアカードを用いて比較検討してください。価格は重要ですが、技術的適合性、証拠の質、供給継続性、対応スピード、変更管理といった要素と並列して評価されるべきです。実用的なスコアカードには、以下のカテゴリーを含めることができます。
| カテゴリー | 確認項目 |
|---|---|
| 電気的適合性 | 周波数帯域、特性インピーダンス、挿入損失、反射損失/VSWR、シールド性能、位相特性要件 |
| 機械的適合性 | 長さ基準、曲げ半径、コネクタの向き、ストレインリリーフ(引張緩和)、設置時のアクセス性 |
| 製造制御 | ロックされたBOM、作業指示書、重要工程管理、承認済み代替部品 |
| 品質証拠 | 初品検査、試験記録、検査計画、校正、ロット/シリアル番号によるトレーサビリティ |
| 調達準備状況 | 試作から量産へのリードタイム、生産能力の連絡、包装、仕様変更通知 |
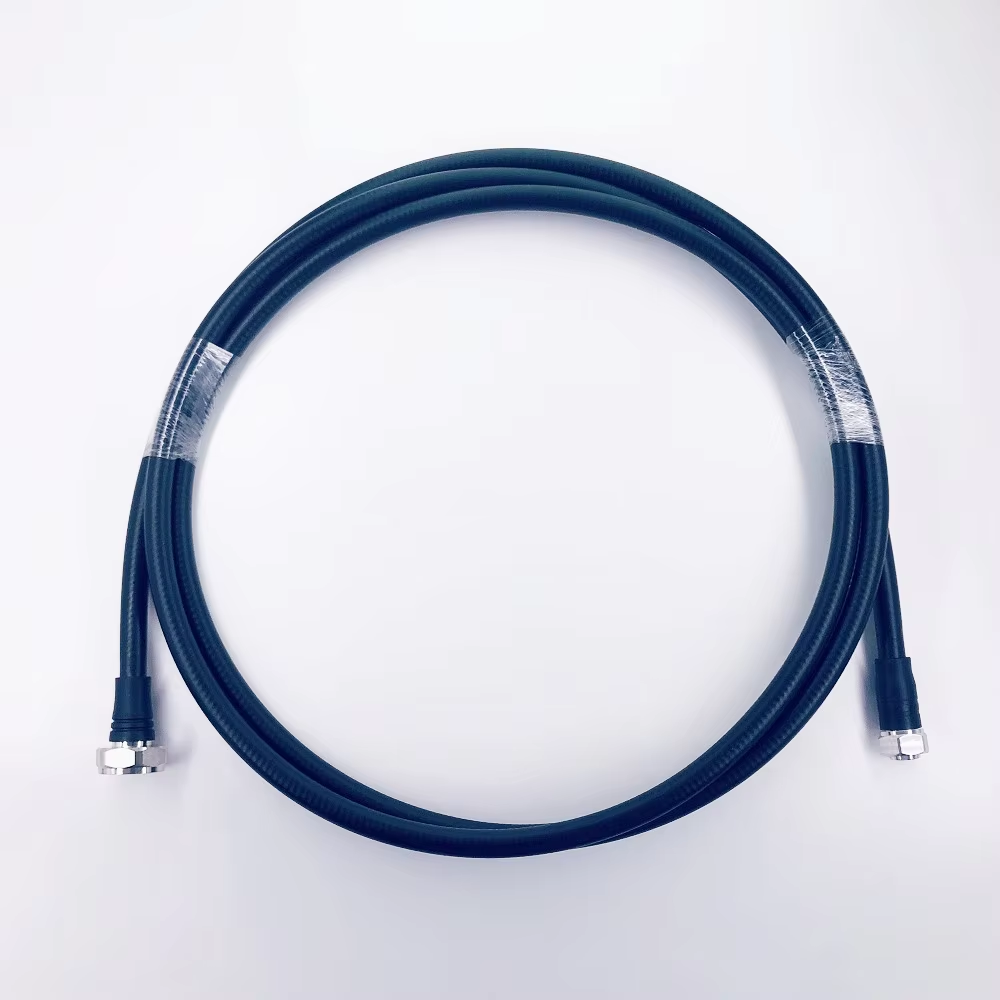
たとえば、OEMチームが 30GHz 低PIM 3506 ケーブルアセンブリ 3.5Mから3.5M 製品ページを識別情報の起点として活用し、掲載されている製品仕様だけですべてのプロジェクト要件が満たされると勝手に判断せず、実際の発注図面、構成、受入基準データを確認する必要があります。
カスタム同軸ケーブル向けリリースチェックリスト
カスタム同軸ケーブルの量産リリース承認前に、この最終ゲートを活用してください。これにより、技術的な議論が署名可能な証拠へと明文化され、各部門が同一の管理記録に基づいてカスタム同軸ケーブルを確認できるようになります。
- カスタム同軸ケーブルがリリース済みの周波数帯域およびインピーダンス要件に合致することを確認します。
- 定義された周波数ポイントにおけるカスタム同軸ケーブルの挿入損失限界値を記録します。
- カスタム同軸ケーブルおよび測定治具の反射損失(Return Loss)または電圧定在波比(VSWR)の許容限界値を記録する。
- カスタム同軸ケーブルの長さ基準値および公差を確認する。
- カスタム同軸ケーブルの曲げ半径および配線制約を確認する。
- カスタム同軸ケーブルのコネクタの極性(オス/メス)、インターフェース、向き、および嵌合アクセスを確認する。
- カスタム同軸ケーブル用に承認済みのケーブル、コネクタ、ストレインリリーフの部品表(BOM)を確定する。
- カスタム同軸ケーブルの製作品質基準および検査ポイントを文書化する。
- カスタム同軸ケーブルの初号機(ファーストアーティクル)について、寸法およびRF特性の測定結果をレビューする。
- カスタム同軸ケーブルの量産時試験の実施範囲および受入記録を定義する。
- プログラム要件に応じて、カスタム同軸ケーブルのロット番号またはシリアル番号によるトレーサビリティを定義する。
- カスタム同軸ケーブルの包装および取扱方法について合意する。
- カスタム同軸ケーブルの材料または工程に変更を加える際には、事前に正式な承認を得る必要があります。
記録が完全に整った段階で、カスタム同軸ケーブルは試作評価から管理された調達へと移行でき、前提条件を最小限に抑えられます。OEMチームは、その後、見積書のみに基づく比較ではなく、実証済みの適合性、根拠となるデータ、納期管理の観点からカスタム同軸ケーブルを比較検討できます。
管理された根拠に基づく承認体制を構築する
発注書を発行する前に、設計・品質・調達の各部門が、図面、部品表(BOM)、改訂レベル、承認済みサンプルまたは初品検査記録、試験マトリクス、ラベリングおよび包装要件、変更通知手順のすべてを含む、統一された管理パッケージについて合意してください。このパッケージは、量産中に問題が生じた際の基準となります。
高品質なカスタム同軸ケーブルを採用することで、電気的・機械的・運用的な観点から「良好」という基準が事前にチーム内で合意済みとなるため、開発後期におけるトラブルシューティングの発生を抑えられます。その後のサプライヤー評価は、有望な試作機や低価格の初期見積もりではなく、再現性のある実証データに基づいて行われます。