EN
Rivestimento esterno dei cavi negli insiemi RF: considerazioni progettuali
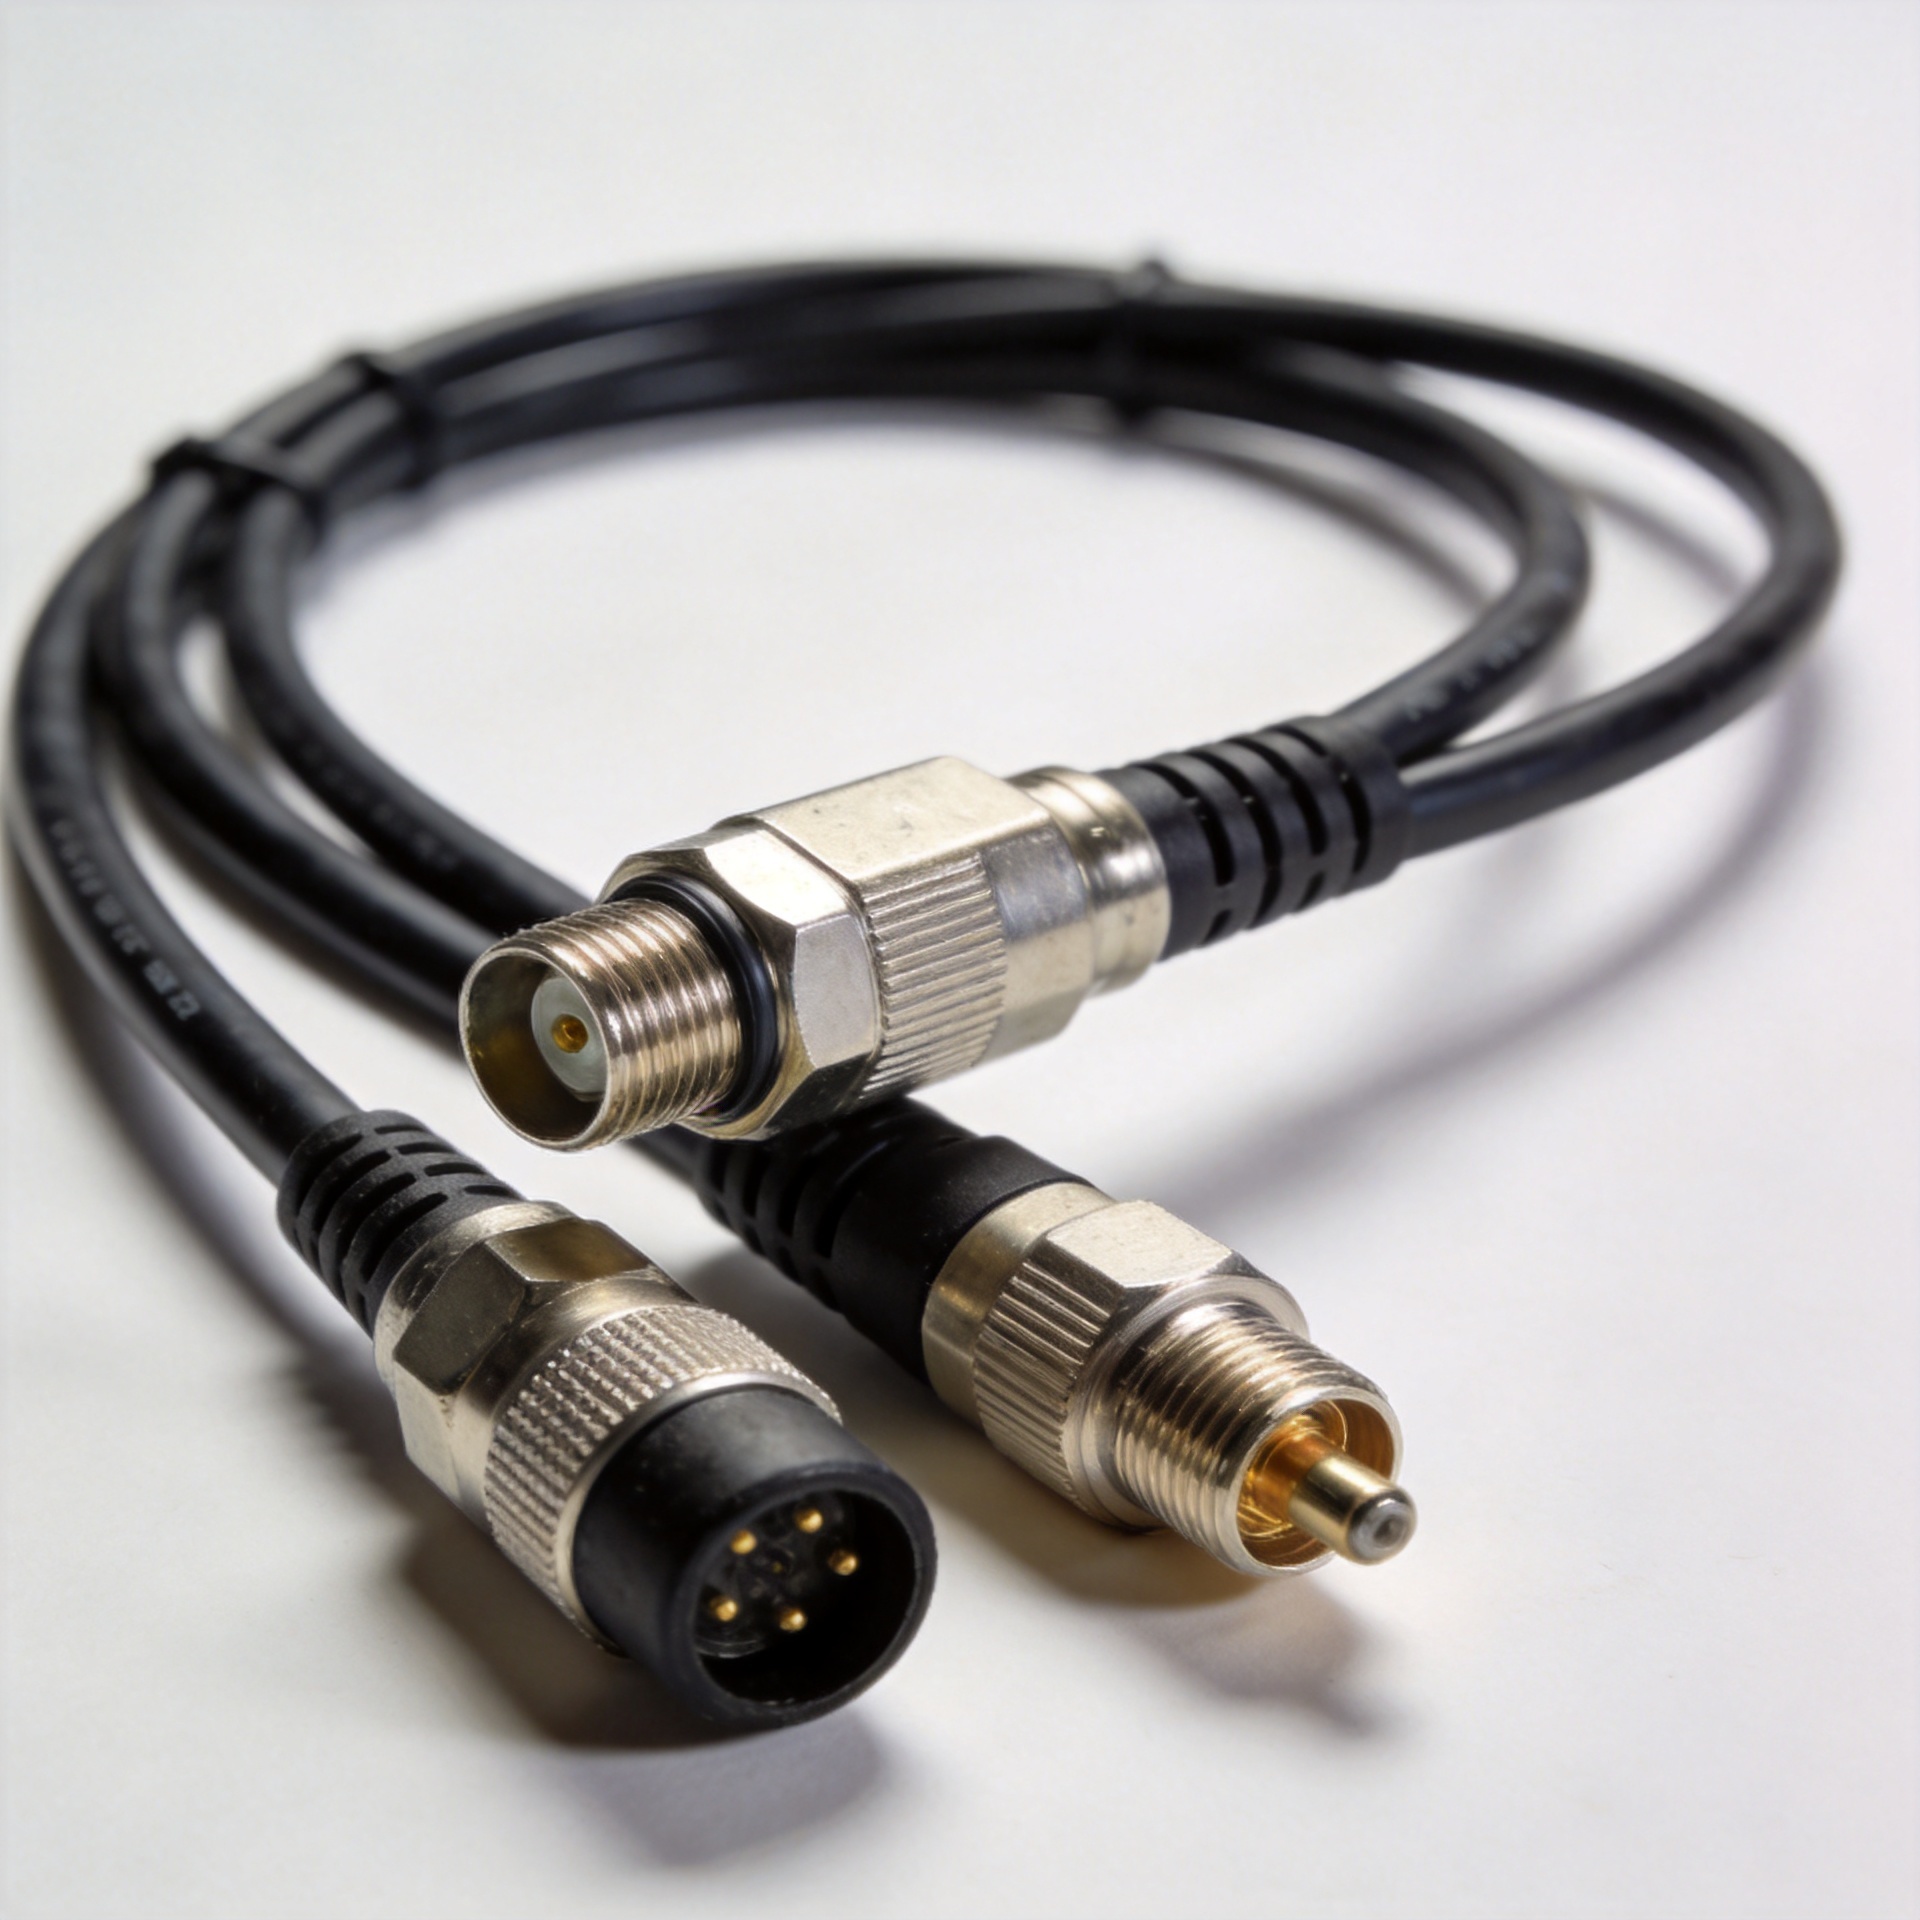
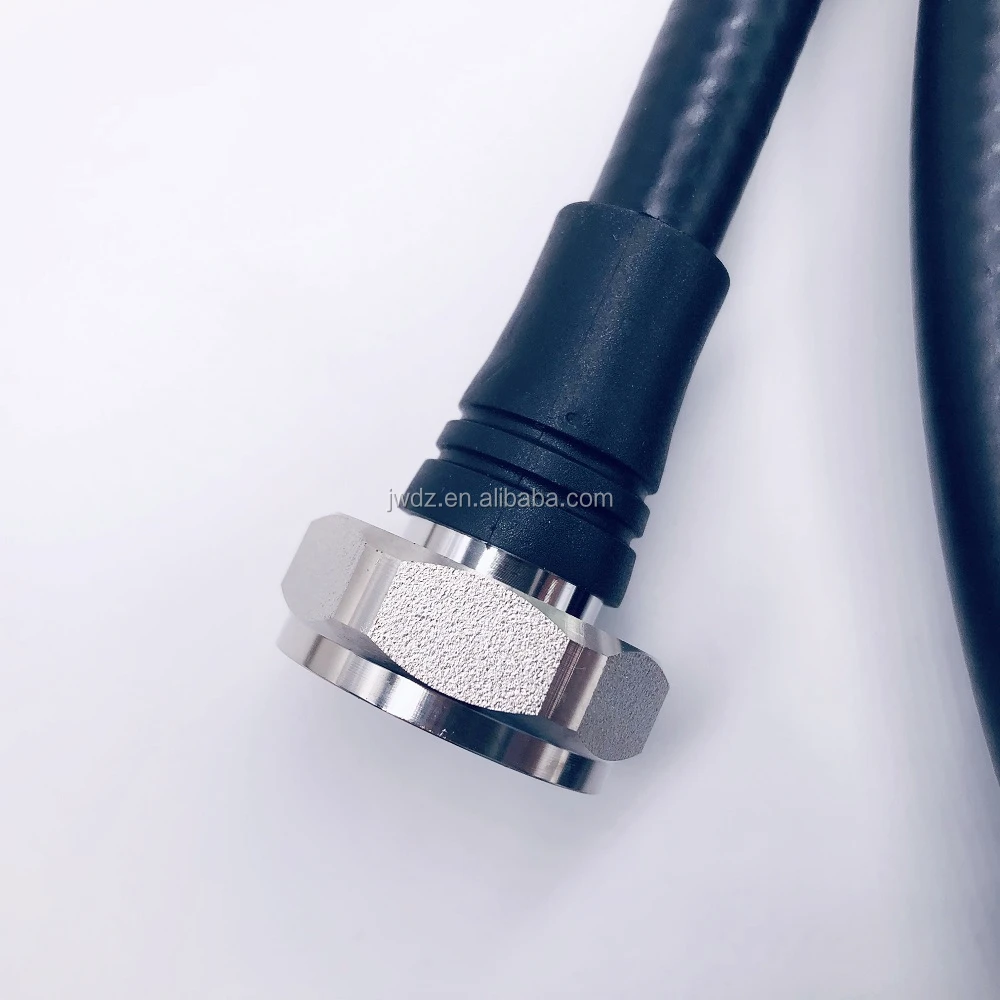
In un interconnessione RF, la transizione modellata intorno a un connettore non è semplicemente una finitura estetica. Overmolding dei cavi può proteggere l’uscita del cavo, distribuire i carichi di flessione e contribuire a creare un assemblaggio più robusto per installazione e manipolazione. Tuttavia, un assemblaggio RF deve anche svolgere una funzione elettrica: deve preservare il percorso controllato in impedenza che cavo e connettore sono stati scelti per fornire. Pertanto, decisioni corrette riguardo alla guaina termorestringente per cavi partono dall’interfaccia, non soltanto dalla forma della guaina.
Per i team dedicati alle infrastrutture e alle attrezzature per le telecomunicazioni, un’assemblaggio personalizzato di cavi viene solitamente esaminato da ingegneria, acquisti, installazione e operazioni. Ogni gruppo identifica un rischio diverso. L’ingegneria valuta la perdita di ritorno, la continuità della schermatura e la transizione del connettore. Gli installatori richiedono una curvatura gestibile e un fissaggio affidabile. Gli acquisti necessitano di requisiti ripetibili, verificabili da un lotto produttivo all’altro. Una revisione efficace del progetto collega tutti questi requisiti prima del rilascio degli utensili.
Iniziare dall’interfaccia RF e dall’installazione prevista
Prima di scegliere il materiale per la sovrainiezione del cavo, definire l’effettivo interfaccia elettrica e meccanica. Verificare la costruzione del cavo, la famiglia del connettore, la direzione di uscita del cavo, il numero previsto di cicli di accoppiamento, la geometria del percorso e lo spazio disponibile intorno al connettore installato. Documentare inoltre la gamma di frequenze, il requisito di impedenza e tutti i limiti definiti dal cliente per VSWR, perdita d’inserzione, continuità o prestazioni di schermatura. La specifica più importante è quella che evidenzia un problema di transizione prima che l’assieme raggiunga il campo.
È tentatore affermare che la specifica di perdita del cavo racconti l’intera storia. Non è così, tuttavia. Anche un assieme breve può risultare sensibile alla realizzazione del connettore, della terminazione dello schermo e dell’uscita del cavo. La sovrainiezione del cavo non deve nascondere un problema di terminazione irrisolto. Definire il piano di accettazione elettrica su assiemi completati rappresentativi, quindi mantenere attrezzature e condizioni di processo sufficientemente controllate da riprodurre tale risultato.
Progettare il dispositivo di protezione da sollecitazione come percorso di carico, non come guaina rigida
Un vantaggio primario della sovramodellatura dei cavi è la protezione da sollecitazione o da flessione nel punto di giunzione tra connettore e cavo. L'obiettivo è spostare le flessioni ripetute lontano dalla zona di terminazione più vulnerabile. Una transizione graduale, una lunghezza adeguata di protezione e una geometria che sostenga il cavo senza schiacciarlo sono generalmente più efficaci rispetto al semplice aggiunta di volume nelle vicinanze del connettore.
Chiedere dove gli installatori afferreranno l'insieme, con quale frequenza il cavo si fletterà e se verrà fissato vicino al connettore. Se l'insieme è posizionato all'interno di un armadio interno controllato, la progettazione potrebbe privilegiare la compattezza. Se sono possibili vibrazioni, cicli termici, umidità o esposizione esterna, partire dai requisiti ambientali e di flessione piuttosto che dall'aspetto estetico o dal prezzo unitario. Anche la compatibilità dei materiali con la guaina del cavo e le superfici dei connettori merita una verifica precoce; il processo di overmolding non deve creare legami, effetti di restringimento o condizioni di tensione locale che compromettano la struttura sottostante.
Proteggere lo schermo e l'integrità del segnale durante l'overmolding del cavo
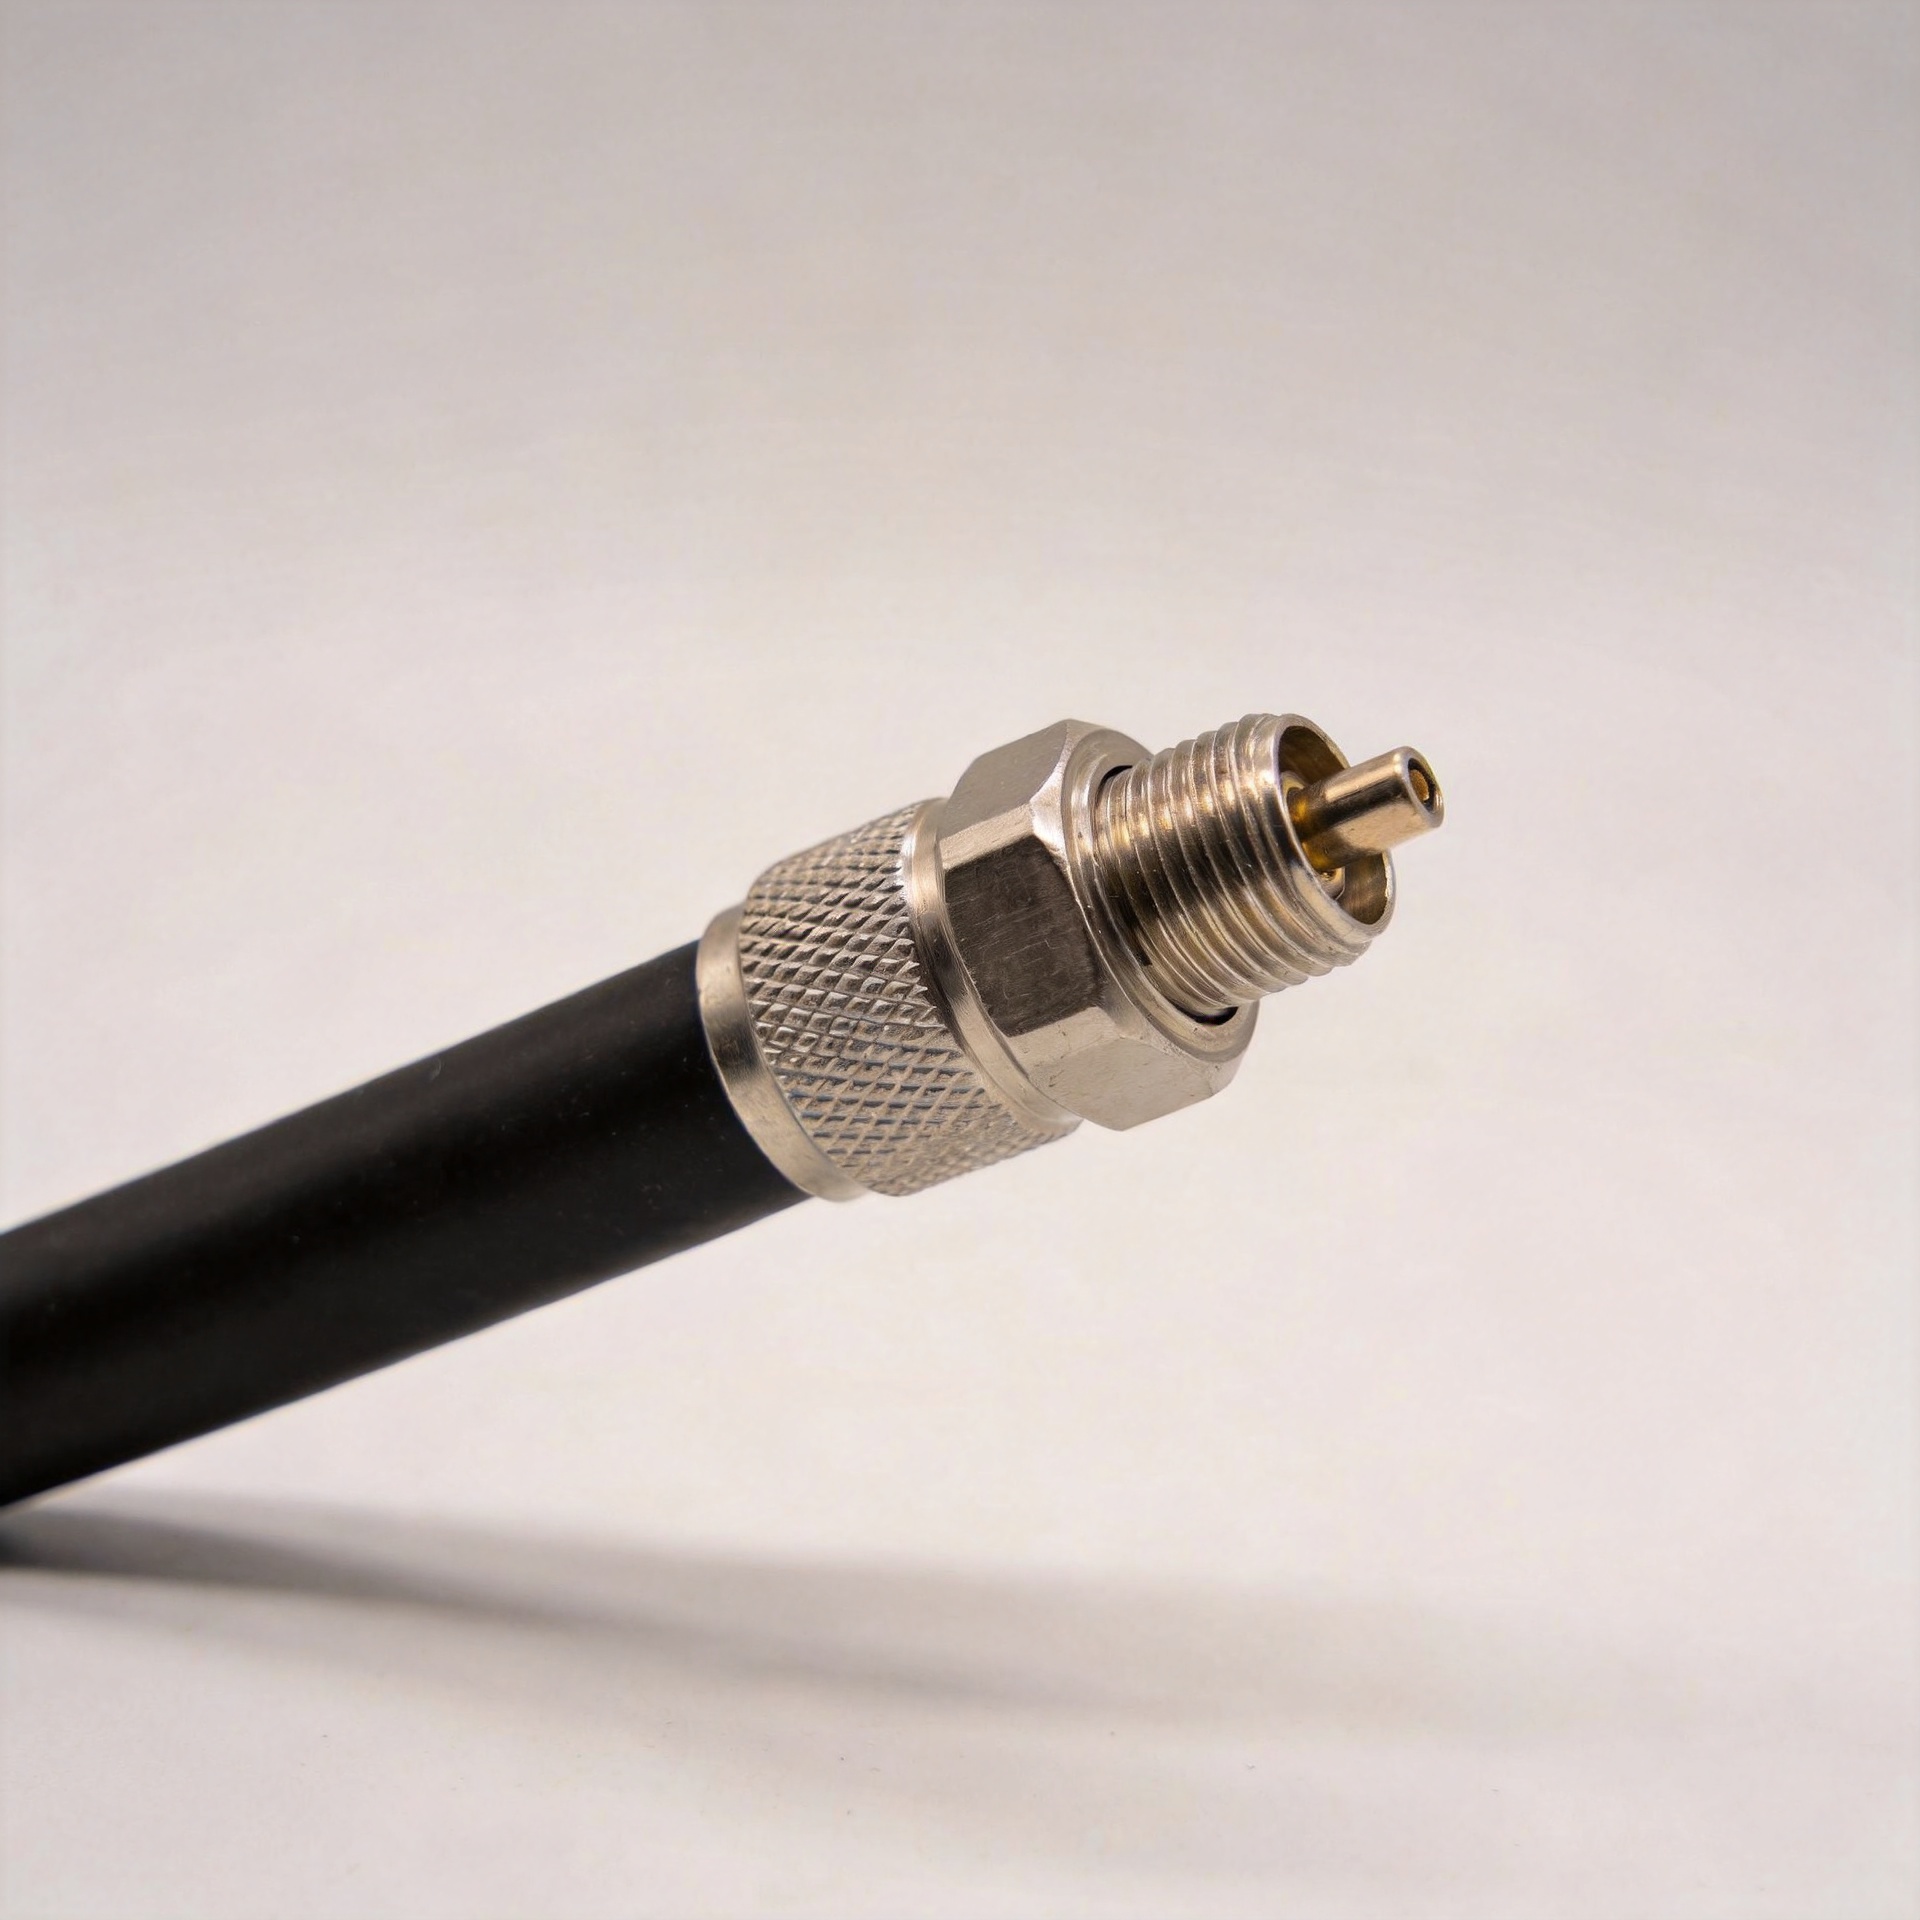
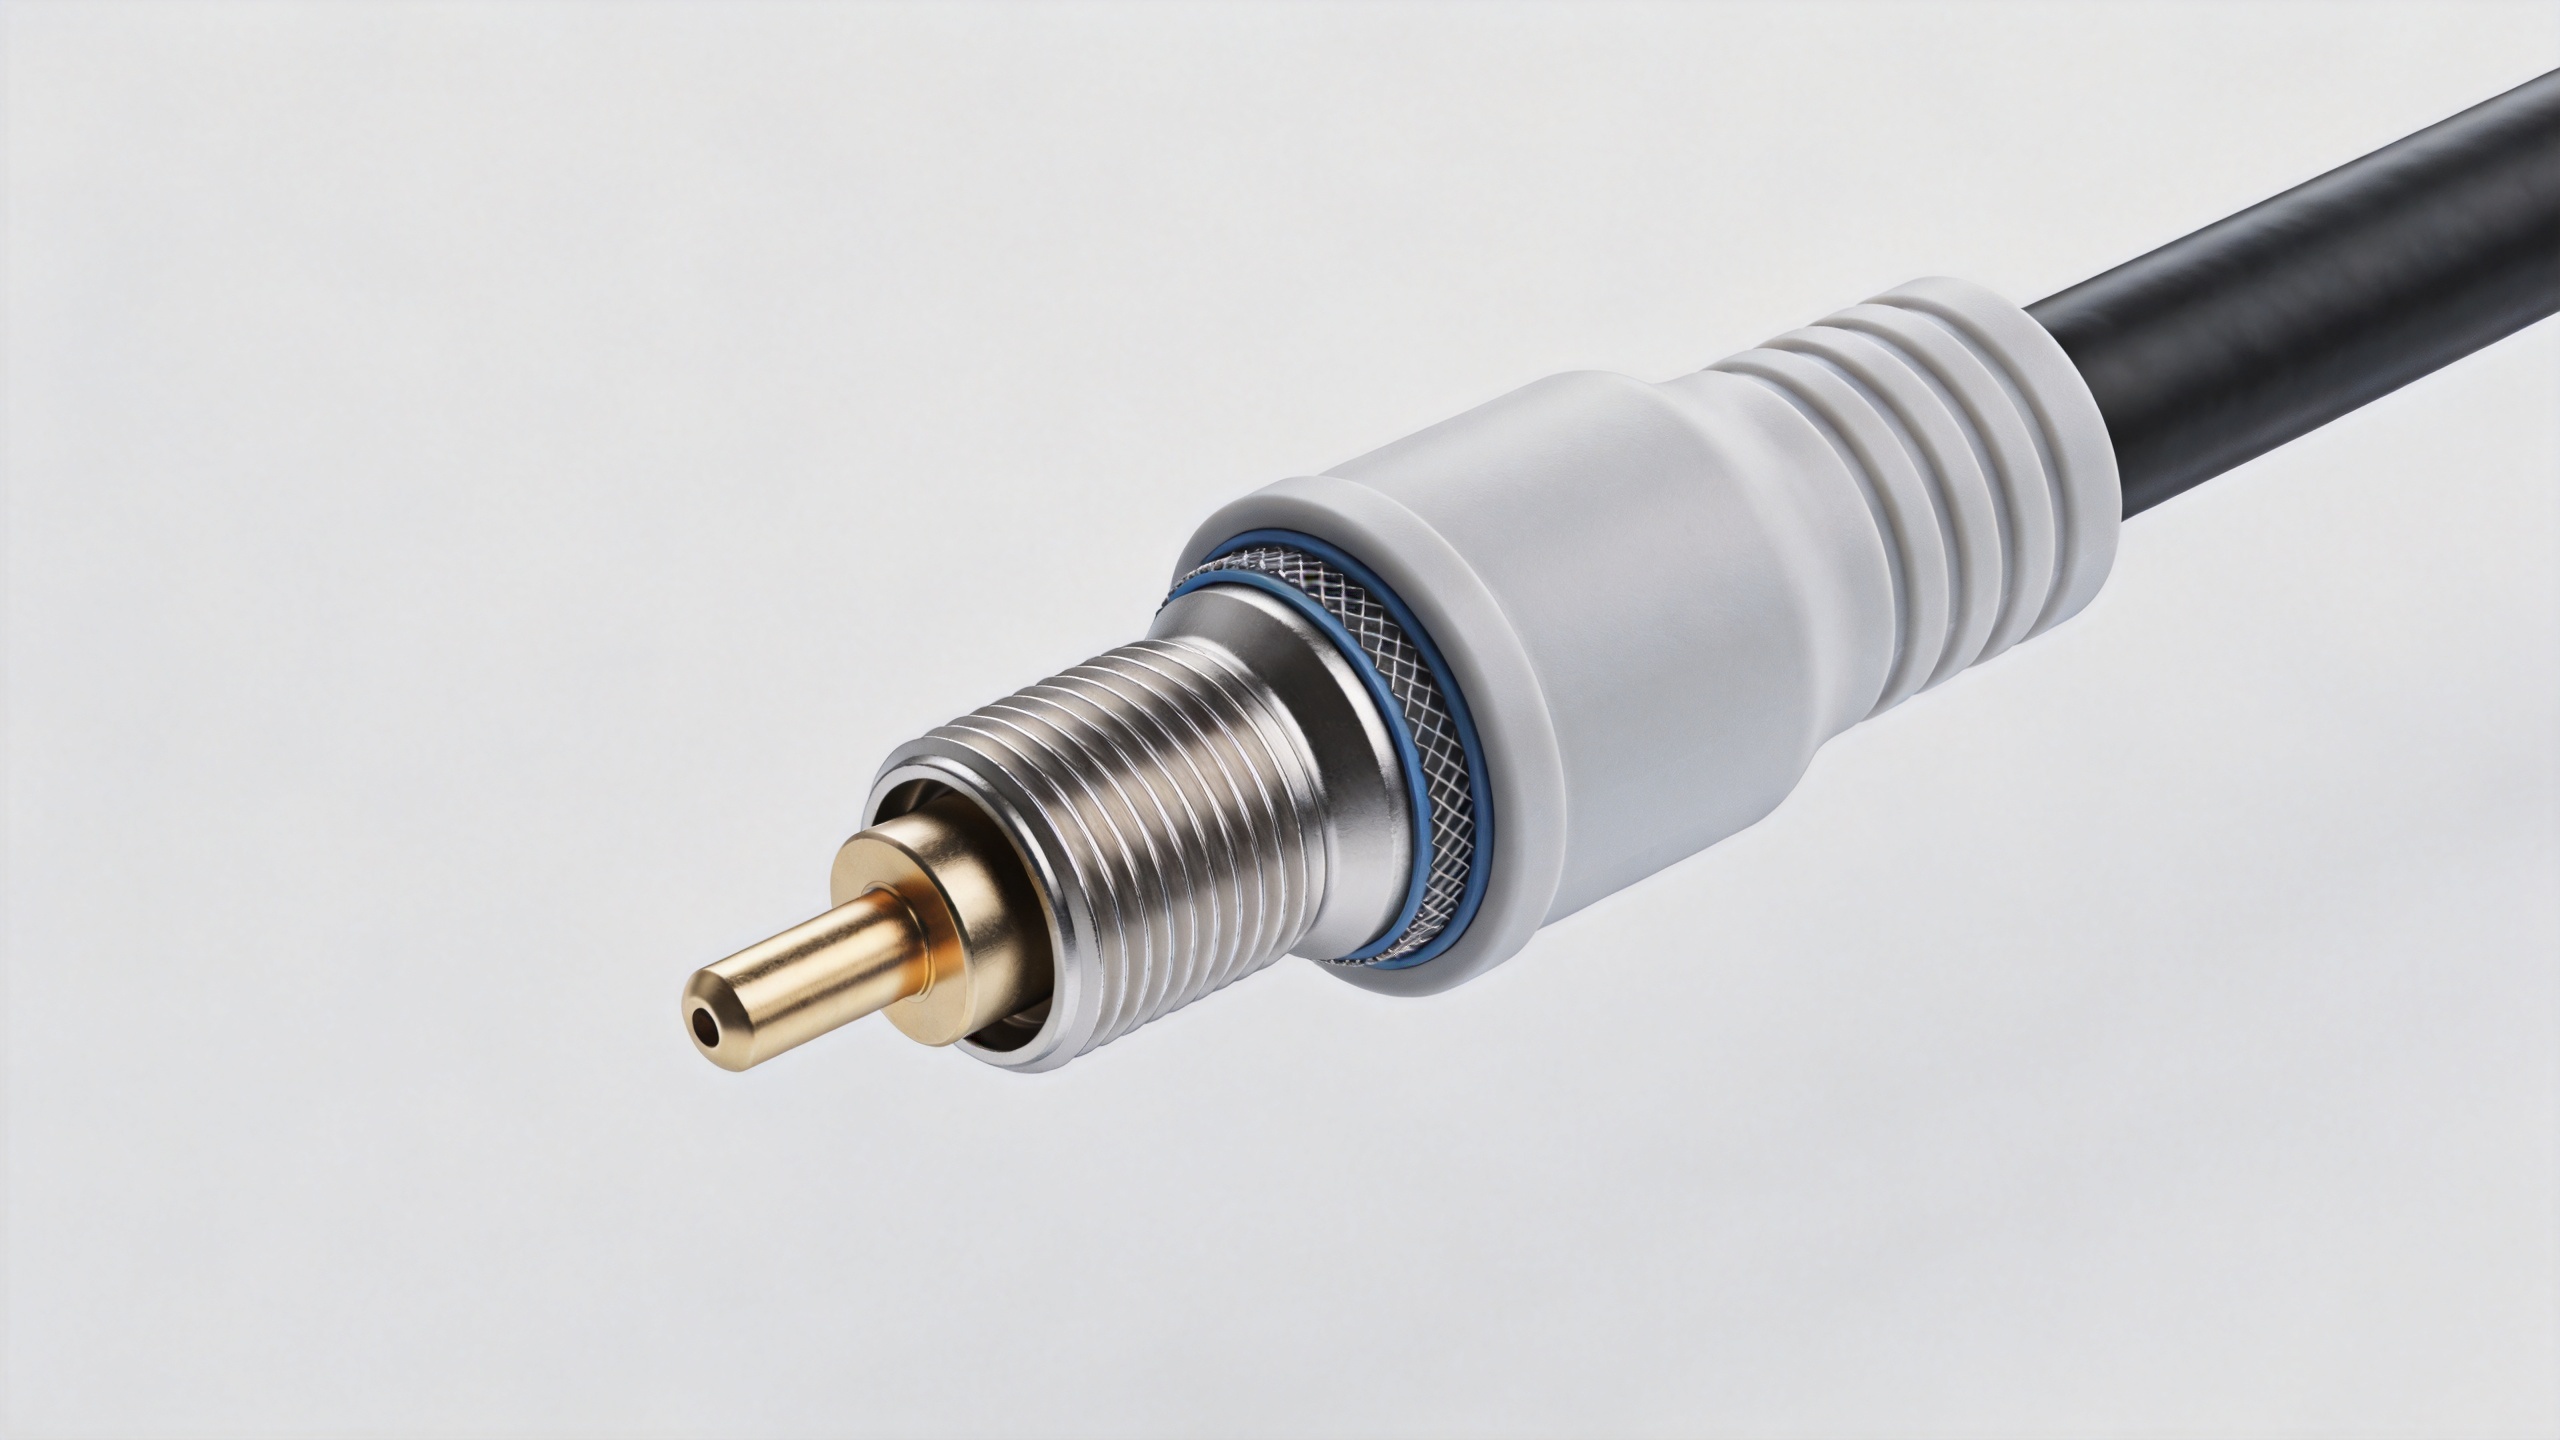
Per gli insiemi RF, la sovrainiezione del cavo deve essere valutata congiuntamente alla terminazione dello schermo e alla costruzione del connettore. Lo stampo e il processo devono evitare lo spostamento della treccia, lo stress sui livelli dielettrici o l’applicazione di forze non controllate sull’interfaccia del connettore. Valutare se la sovrainiezione deve prevedere una copertura posteriore (backshell), una funzione di messa a terra o una strategia di schermatura, ma non assumere che la sovrainiezione in polimero da sola fornisca schermatura RF.
Una sequenza pratica di verifica è la seguente: ispezionare il cavo preparato e la terminazione del connettore; verificare l’allineamento posizionale nello stampo; definire come il cavo verrà supportato durante la fase di sovrainiezione; e testare l’insieme finito rispetto ai criteri elettrici e meccanici concordati. Qualora richiesto dai progetti, confrontare misurazioni RF rappresentative prima e dopo la sovrainiezione. Questo approccio consente di distinguere una questione legata alle prestazioni elettriche da una questione puramente estetica relativa alla sovrainiezione.
Specificare il materiale e il processo in base all’ambiente reale
La scelta del materiale per la sovrainiezione del cavo deve seguire l’ambiente di utilizzo e la geometria di assemblaggio. L’esposizione a temperature, umidità, raggi UV, sostanze chimiche, usura e la flessibilità richiesta possono influenzare la scelta ottimale. Anche il processo produttivo è rilevante: lo stampaggio ad iniezione, lo stampaggio a bassa pressione e altri metodi generano condizioni termiche e di pressione diverse intorno al cavo e al connettore. Valutare tali condizioni in relazione al materiale della guaina, alle esigenze di tenuta e ai componenti sensibili prima di procedere con la realizzazione degli attrezzi per la produzione.
Per un’assemblaggio personalizzato di cavi, è utile registrare nel pacchetto disegni materiale, colore, linea di separazione dello stampo, orientamento del cavo, esigenze di marcatura e qualsiasi criterio visivo di accettazione. Ciò garantisce che il componente finale sia ispezionabile e riduce le differenze interpretative tra un campione approvato e la successiva produzione. Qualora il cliente utilizzi IPC/WHMA-A-620 o un altro quadro di riferimento per la qualità dell’assemblaggio, allineare i criteri di ispezione documentati ai requisiti specifici del progetto, anziché considerare un aspetto generico dello stampato come prova di accettazione.
Pianificare i controlli di assemblaggio prima dell’approvazione dello stampo
La sovramoldatura non può correggere una preparazione scadente. Definire i controlli critici del processo per la lunghezza di sbucciatura del cavo, la gestione dello schermo, il fissaggio del connettore, l'orientamento e il supporto del dispositivo di fissaggio. Quindi definire i controlli sull'assemblaggio finito: ispezione visiva, verifica dimensionale ove pertinente, continuità, prove relative all'isolamento ove specificato e validazione RF quando l'applicazione lo richiede. L'approvazione chiara del primo campione deve includere sia la geometria della sovramoldatura del cavo finito sia il risultato elettrico.
Una lezione appresa durante la messa in servizio va ricordata: un assemblaggio può apparire completo e tuttavia fallire se un dettaglio relativo alla terminazione o al fissaggio del connettore non è stato controllato. Il costo non riguarda soltanto la riparazione; può ritardare l'installazione e complicare l'analisi della causa radice. Integrare i requisiti di fissaggio e ispezione nel piano di sovramoldatura del cavo è generalmente meno invasivo che scoprirli dopo l'installazione sul campo.
Utilizzare la collaborazione con i fornitori per rendere realizzabili i requisiti personalizzati
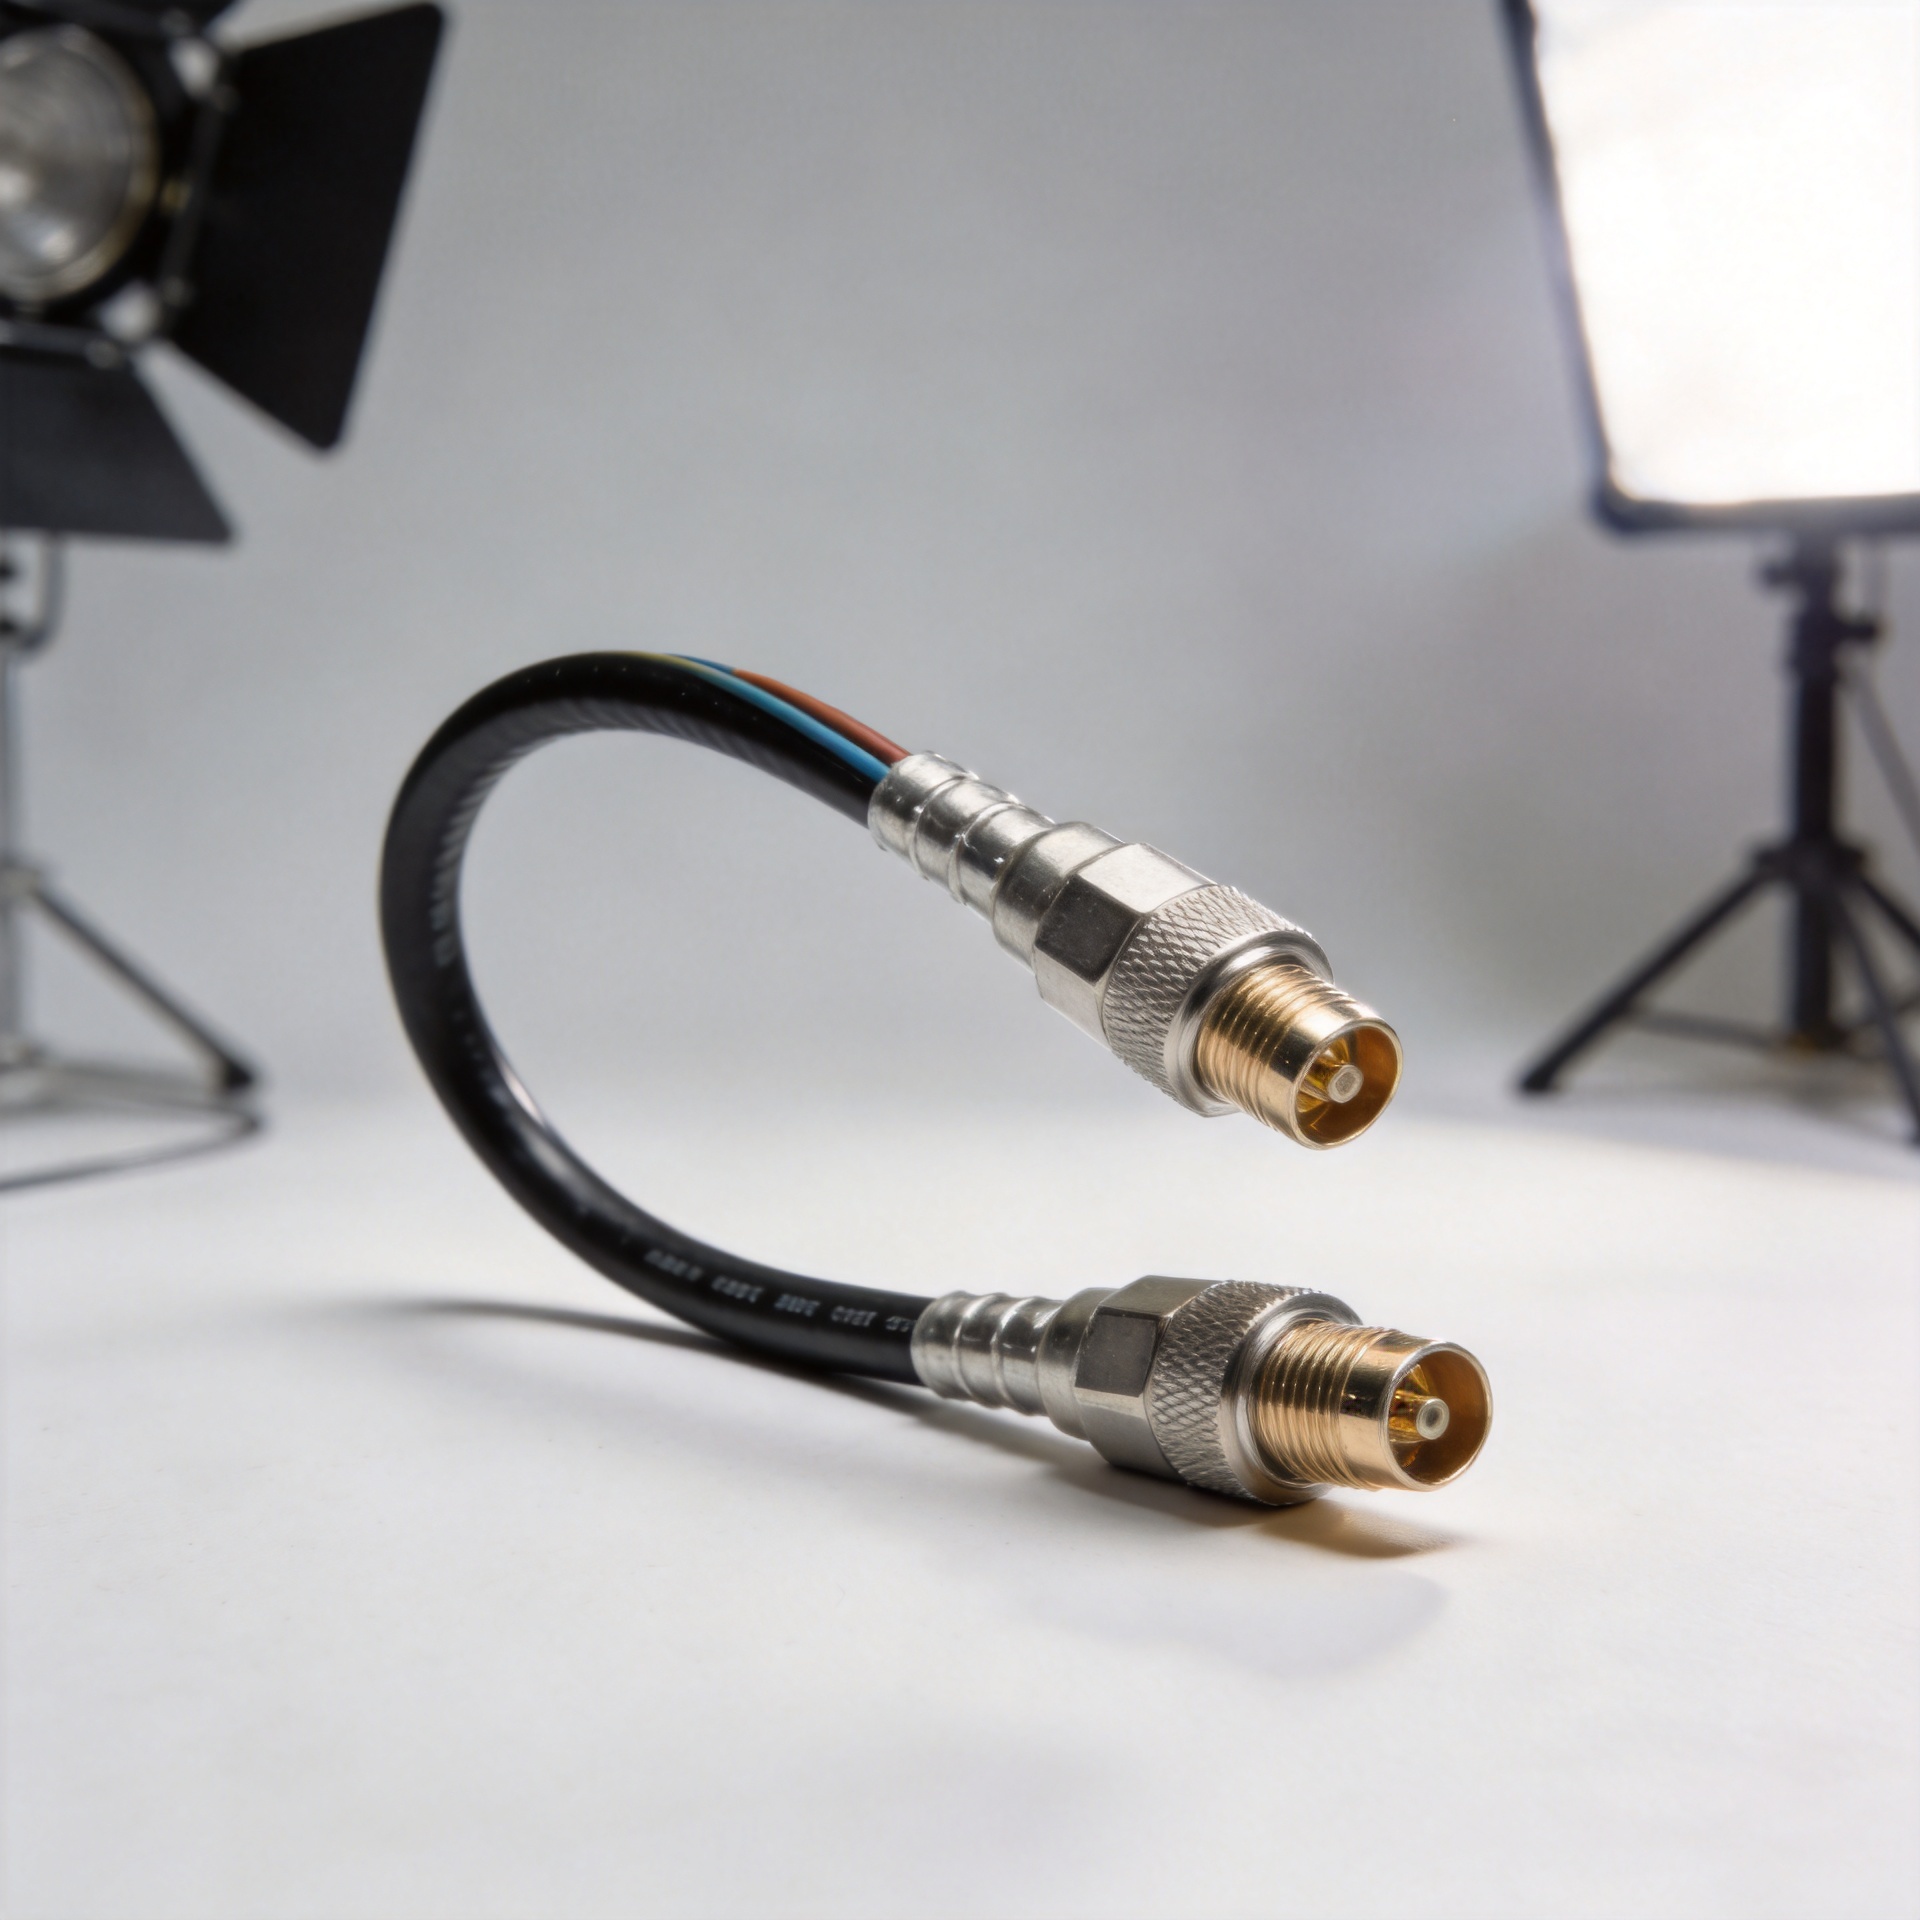
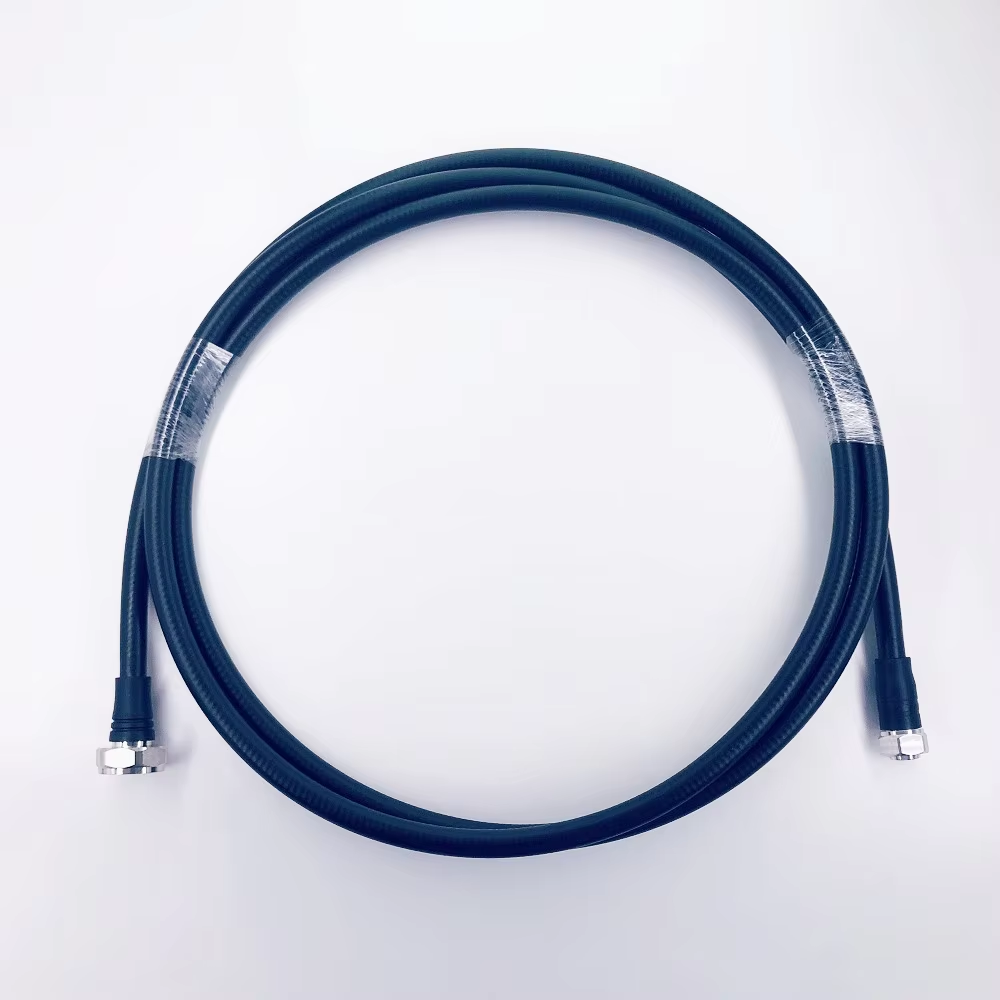
Gli assemblaggi RF personalizzati traggono vantaggio dalla condivisione anticipata del contesto operativo: applicazione, tipo di cavo, configurazione dei connettori, vincoli di percorso, ambiente target e le aspettative di prova rilevanti per l’acquirente. Zhenjiang Jiewei produce connettori RF, cavi di alimentazione, assemblaggi di cavi e carichi, con capacità di realizzare assemblaggi su misura per adattarsi alla geometria di installazione e alle combinazioni di connettori. Quando una configurazione di jumper compatibile risulta pertinente all’installazione, i team possono esaminare il cavo jumper super flessibile da 1/2 pollice, assemblaggio con connettore 4.3-10 maschio a 7/16 DIN maschio insieme al design richiesto del giunto modellato.
Checklist per la sovraincalzatura di cavi RF
- Definire la gamma di frequenza, l’impedenza e le aspettative di prova per l’assemblaggio finito.
- Confermare connettore, cavo, schermatura e orientamento di uscita prima della realizzazione degli utensili.
- Utilizzare una geometria di sovraincalzatura del cavo che distribuisca i carichi di flessione lontano dal punto di terminazione.
- Adottare materiale e condizioni di processo compatibili con la guaina e con l’ambiente di impiego.
- Documentare i requisiti relativi alla lavorazione, all’ispezione e all’accettazione del primo esemplare.
- Convalidare assiemi finiti rappresentativi, non soltanto singoli componenti.
Un’ottima progettazione della sovramoldatura dei cavi rende un assieme RF più maneggevole e meglio adatto al proprio ambiente, rispettando nel contempo la transizione elettrica sottostante. Trattare la sezione sovramoldata come una parte ingegnerizzata dell’interconnessione permette di specificare, produrre, ispezionare e distribuire l’assieme personalizzato con maggiore facilità.