EN
Bọc cáp trong các bộ lắp ráp RF: Các yếu tố cần xem xét khi thiết kế
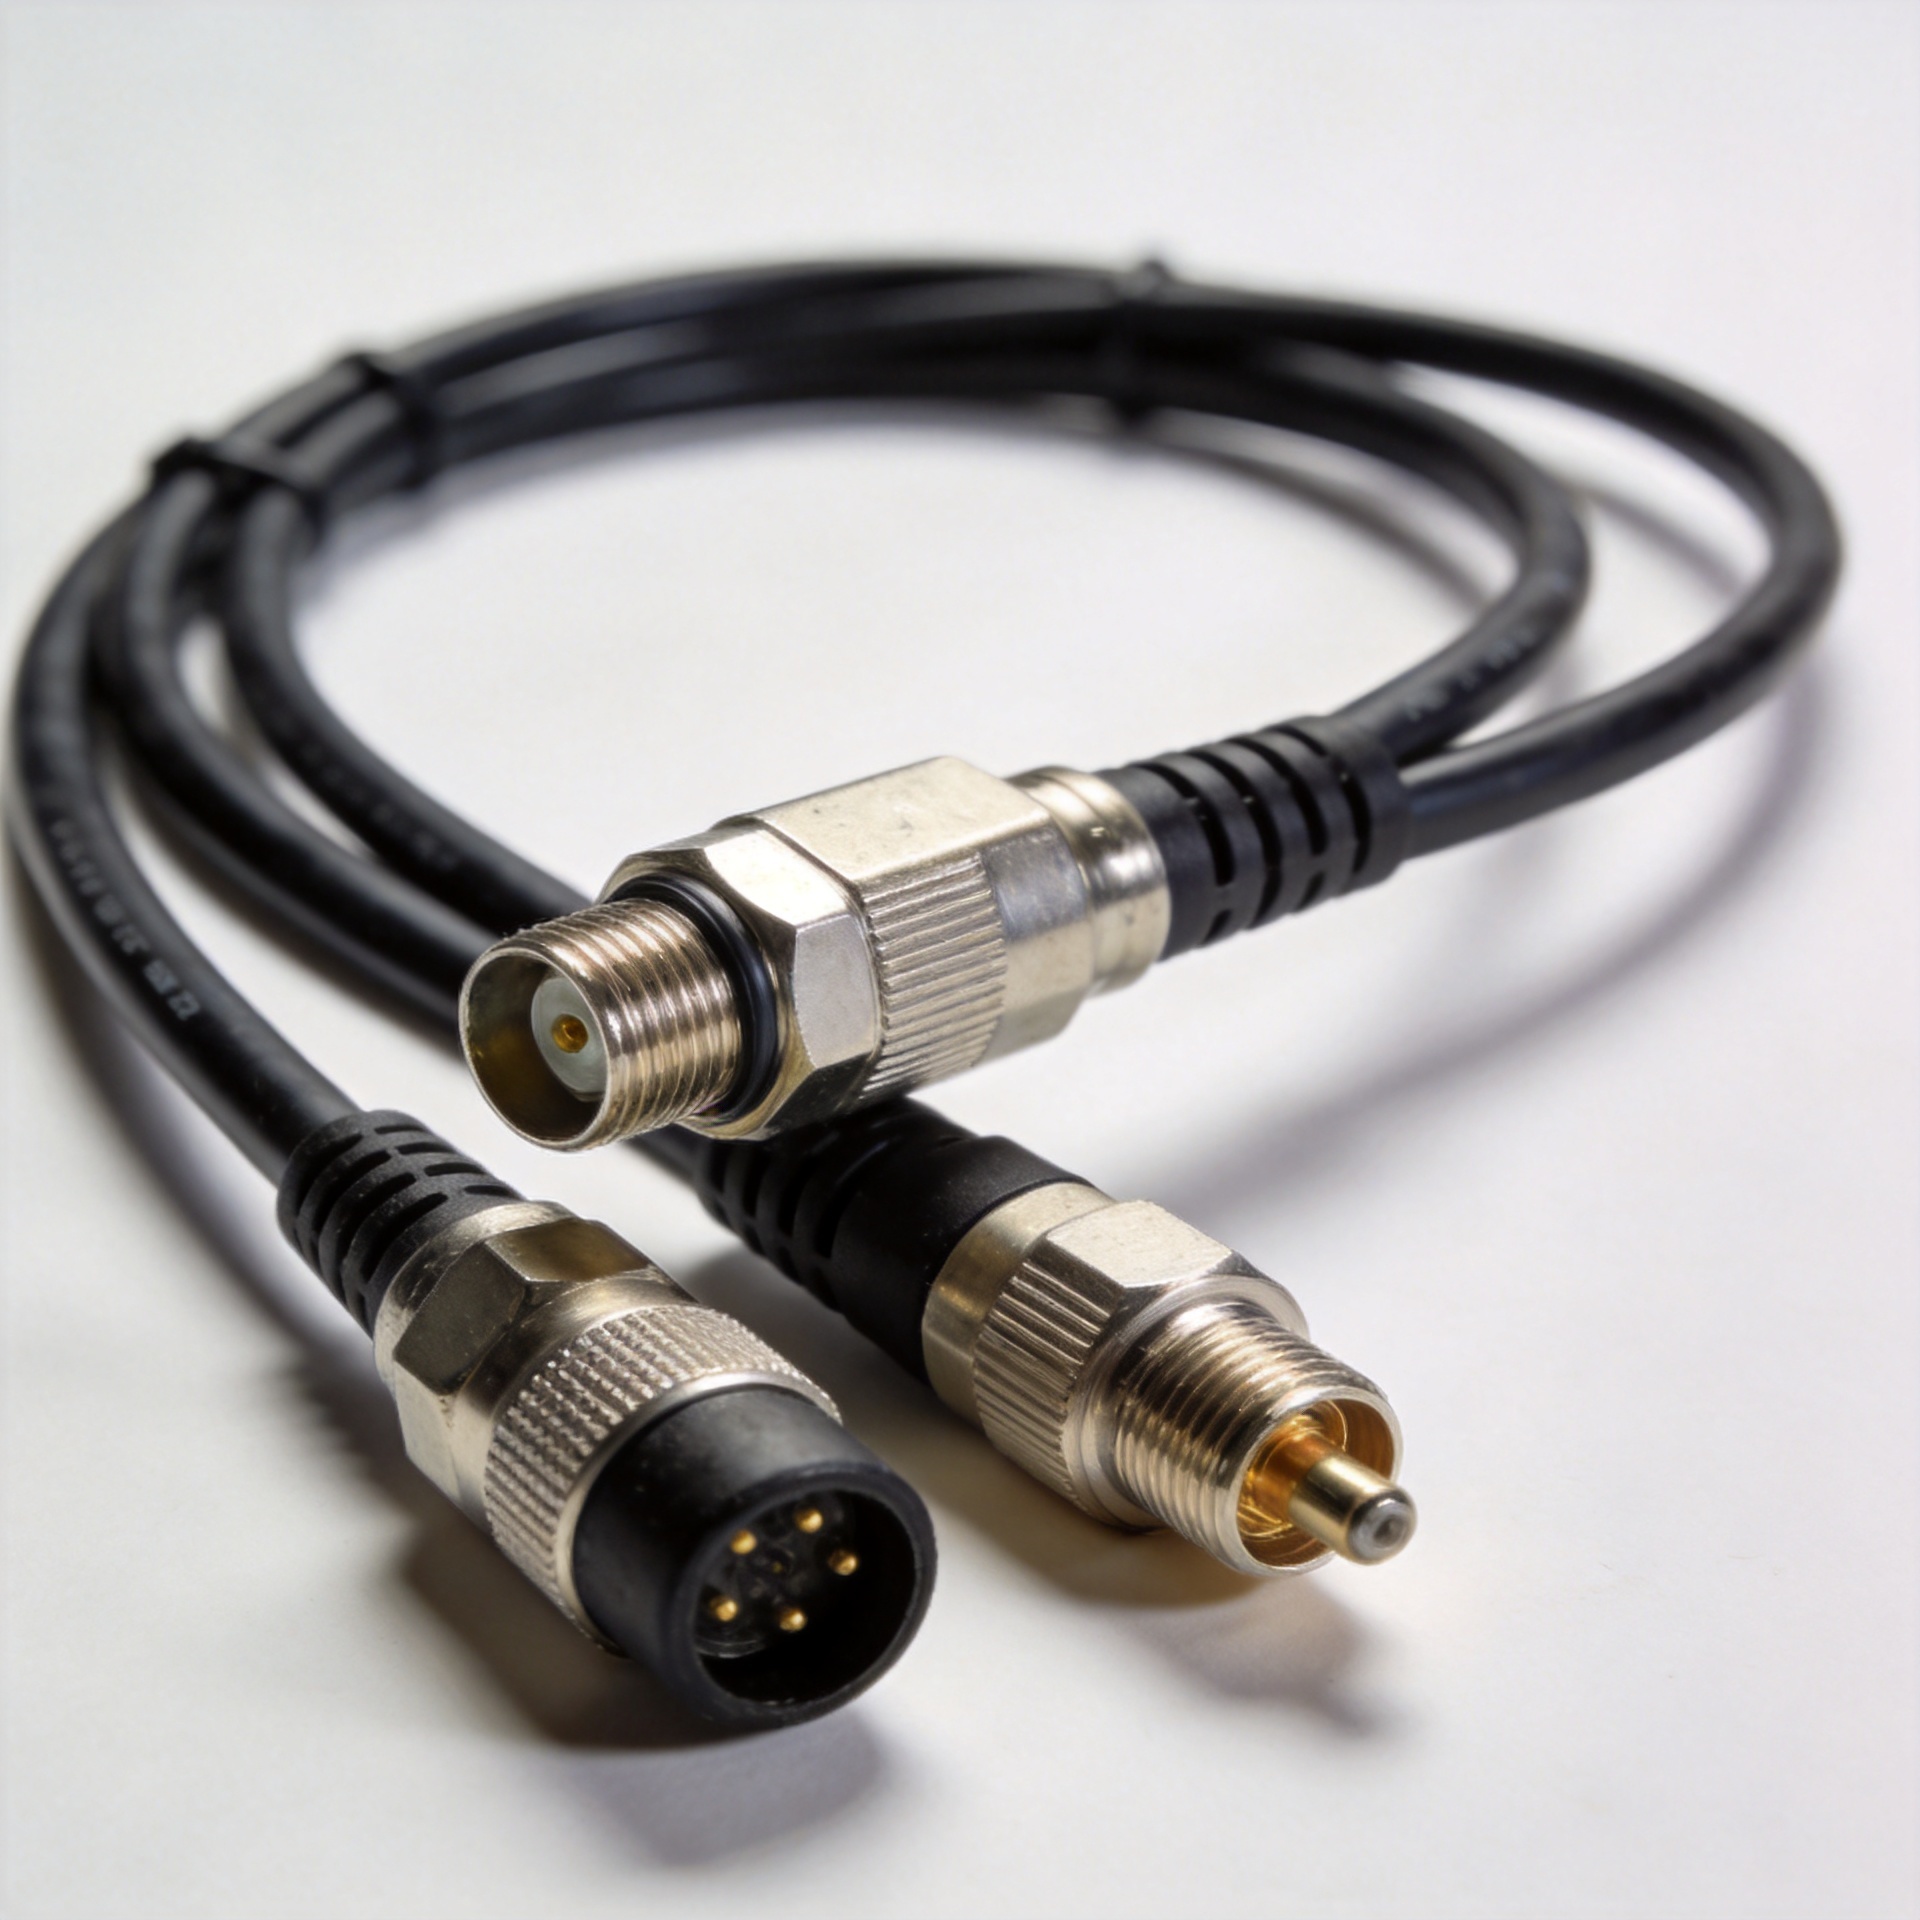
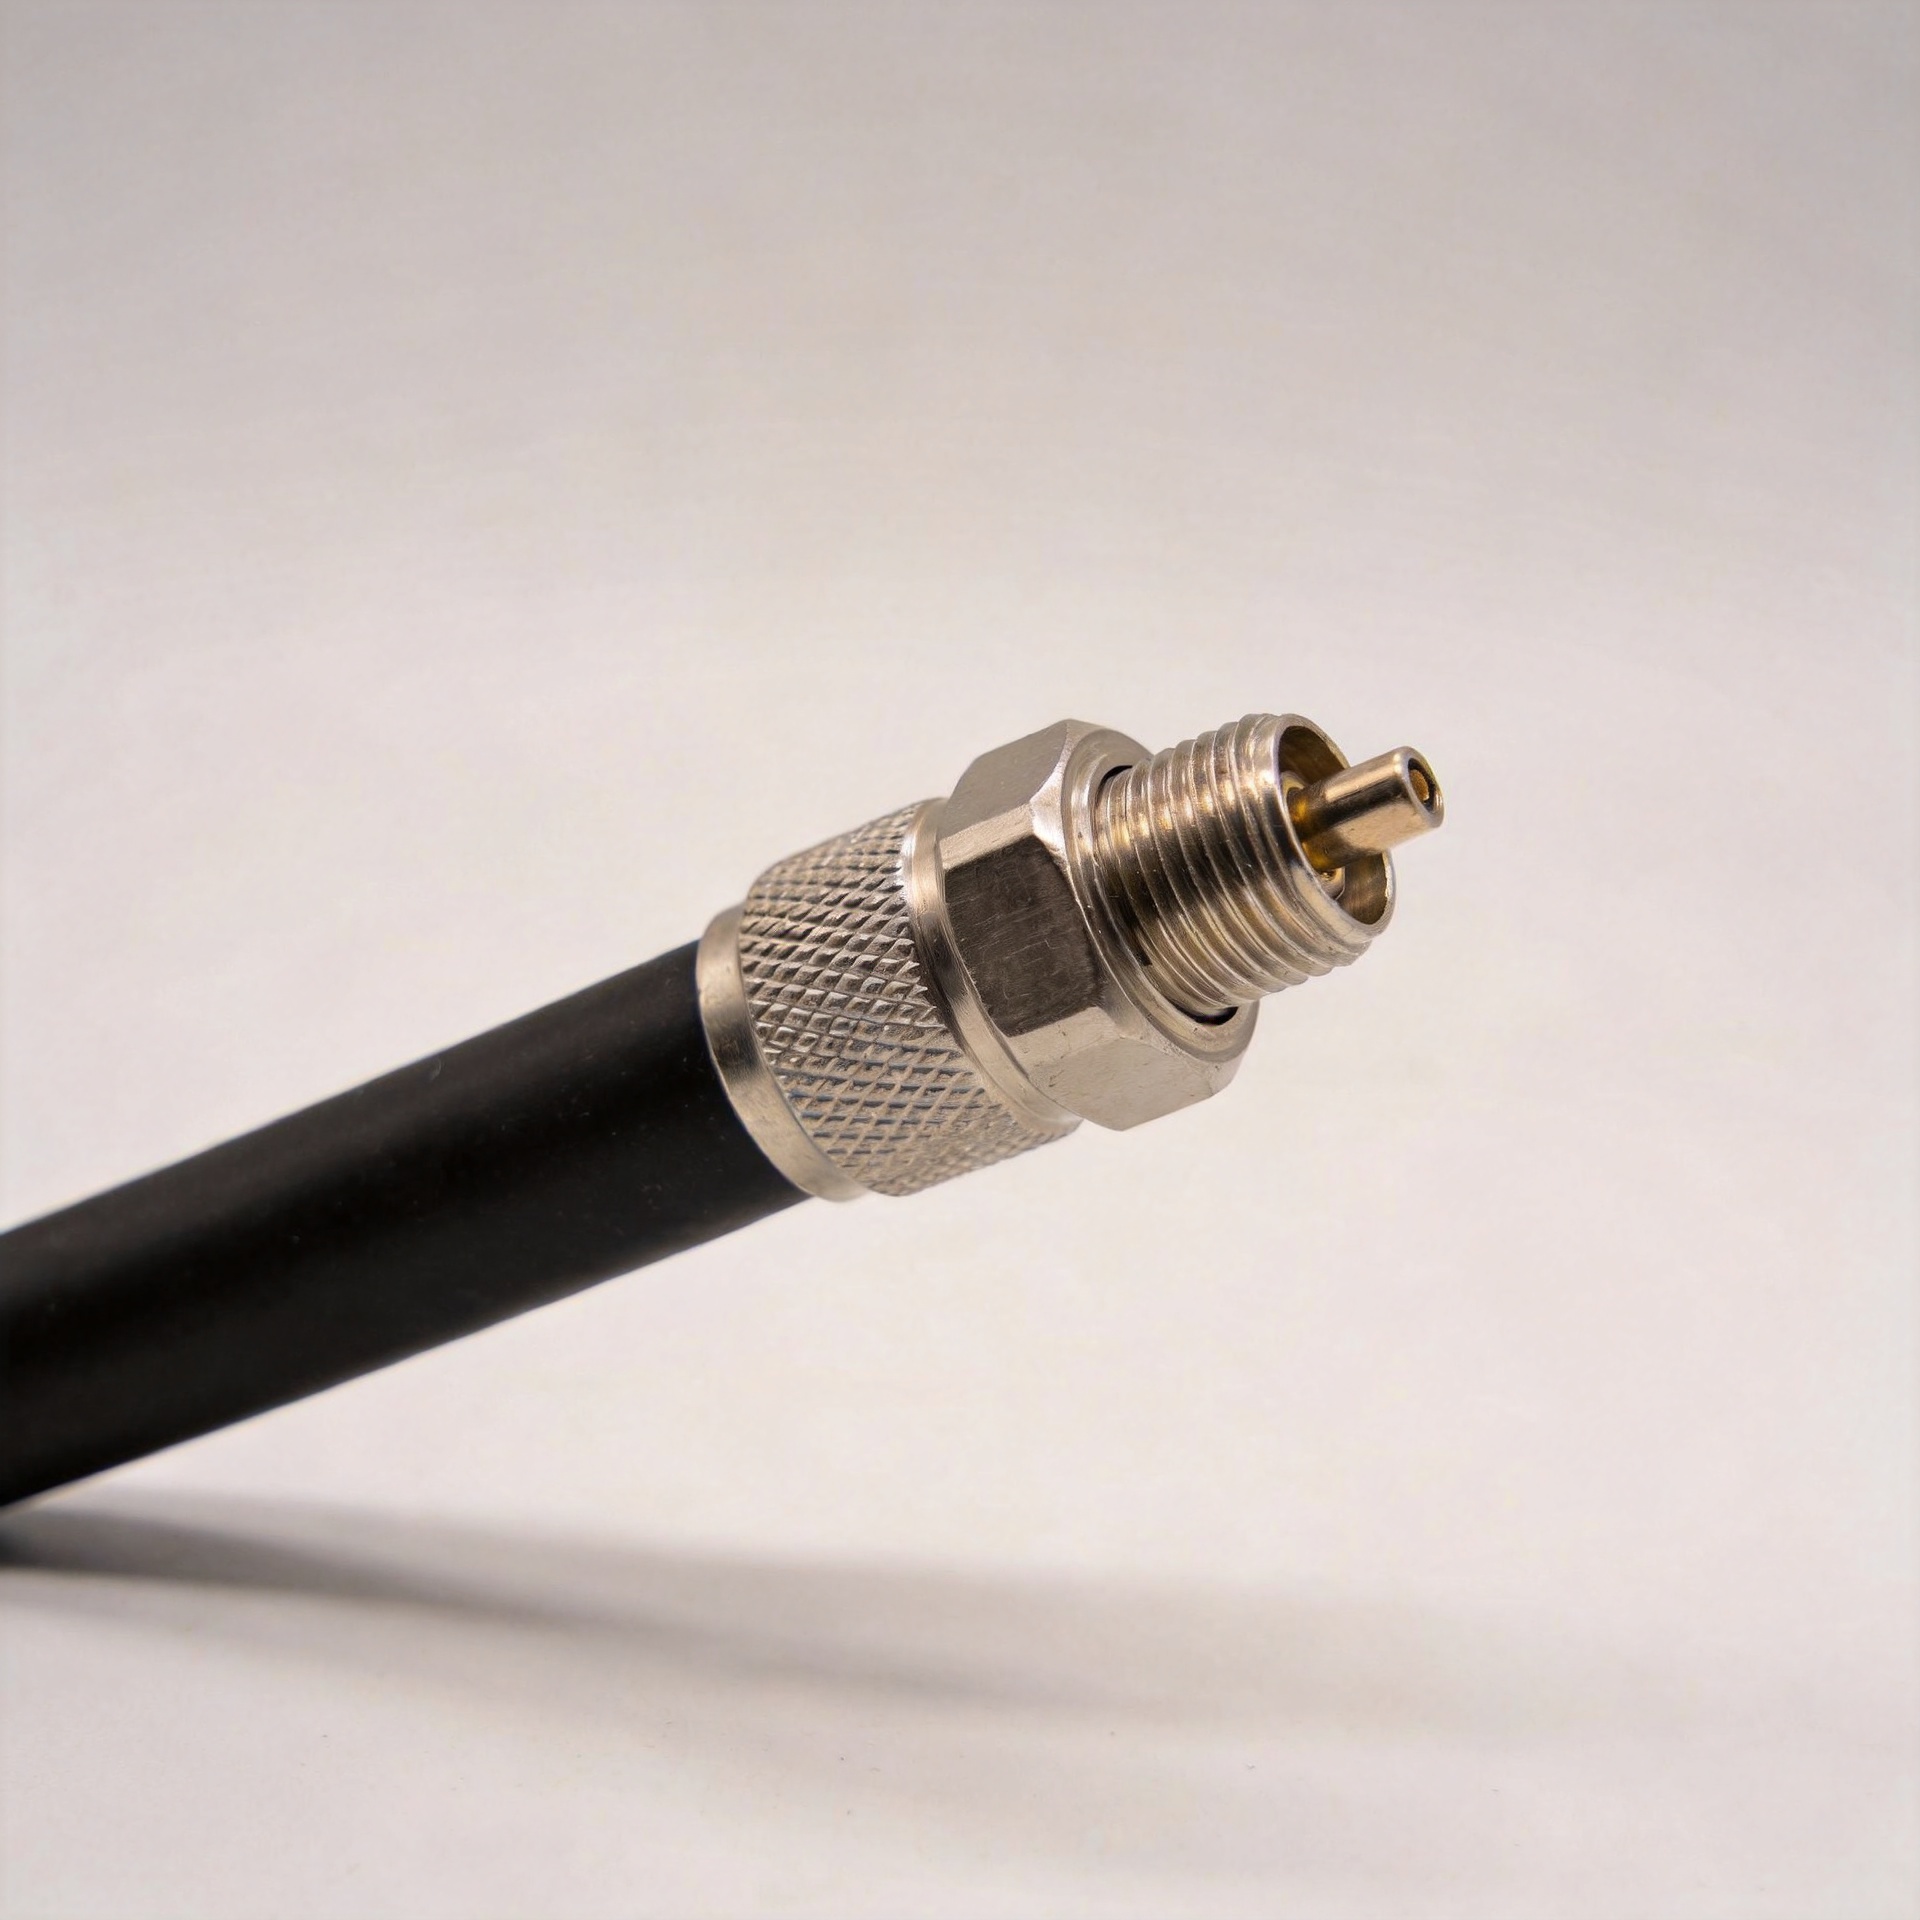
Trong một kết nối RF, phần chuyển tiếp được đúc xung quanh đầu nối không chỉ đơn thuần là lớp hoàn thiện mang tính thẩm mỹ. Bọc cáp có thể bảo vệ điểm xuất cáp, phân bổ tải uốn và hỗ trợ tạo ra cụm lắp ráp bền bỉ hơn cho quá trình lắp đặt và thao tác. Tuy nhiên, một cụm RF cũng phải thực hiện nhiệm vụ điện: nó phải duy trì đường dẫn kiểm soát trở kháng mà cáp và đầu nối đã được lựa chọn để cung cấp. Do đó, các quyết định hợp lý về việc bọc cách điện cáp bắt đầu từ giao diện, chứ không chỉ từ hình dạng khuôn.
Đối với các đội phụ trách cơ sở hạ tầng và thiết bị viễn thông, bộ cáp tùy chỉnh thường được xem xét bởi bộ phận kỹ thuật, mua hàng, lắp đặt và vận hành. Mỗi nhóm nhận diện một loại rủi ro khác nhau. Bộ phận kỹ thuật tập trung vào tổn hao phản xạ (return loss), tính liên tục của lớp chắn (shielding continuity) và sự chuyển tiếp giữa các đầu nối (connector transition). Đội lắp đặt cần độ uốn dễ thao tác và khả năng giữ cố định đáng tin cậy. Bộ phận mua hàng yêu cầu các thông số kỹ thuật có thể lặp lại và kiểm tra được từ lô sản xuất này sang lô sản xuất khác. Một buổi đánh giá thiết kế hiệu quả sẽ kết nối tất cả những nhu cầu đó trước khi tiến hành chế tạo khuôn.
Bắt đầu từ giao diện RF và phương thức lắp đặt dự kiến
Trước khi chọn vật liệu bọc ngoài dây cáp, cần xác định rõ giao diện điện và cơ học thực tế. Xác nhận cấu tạo dây cáp, họ đầu nối, hướng thoát dây cáp, số chu kỳ ghép nối dự kiến, hình dạng tuyến đường đi và khoảng trống sẵn có xung quanh đầu nối đã lắp đặt. Đồng thời, ghi chép đầy đủ dải tần số, yêu cầu trở kháng và mọi giới hạn do khách hàng quy định đối với VSWR, tổn hao chèn, tính liên tục hoặc hiệu suất chắn sóng. Thông số kỹ thuật quan trọng nhất là thông số có thể phơi bày vấn đề chuyển tiếp trước khi cụm lắp ráp được đưa vào vận hành thực tế.
Dễ hiểu lầm rằng thông số tổn hao dây cáp là toàn bộ câu chuyện. Thực tế không phải vậy. Ngay cả một cụm lắp ráp ngắn cũng vẫn nhạy cảm với cách thức chế tạo đầu nối, điểm kết thúc lớp chắn và hướng thoát dây cáp. Việc bọc ngoài dây cáp không được che giấu một vấn đề chưa được giải quyết tại điểm kết thúc. Cần thiết lập kế hoạch chấp nhận về mặt điện trên các cụm lắp ráp hoàn chỉnh tiêu biểu, sau đó duy trì kiểm soát đủ chặt chẽ đối với khuôn mẫu và điều kiện quy trình để tái tạo được kết quả đó.
Thiết kế bộ giảm ứng suất như một đường truyền tải lực, chứ không phải là một ống bọc cứng
Một lợi ích chính của việc bọc cách điện cáp là giảm ứng suất hoặc giảm độ cong tại vị trí nối giữa đầu nối và cáp. Mục tiêu là chuyển chuyển động uốn lặp đi lặp lại ra khỏi vùng nối dễ bị tổn thương nhất. Việc chuyển tiếp dần dần, chiều dài giảm ứng suất đủ lớn và hình dạng hỗ trợ cáp mà không làm bóp méo cáp thường mang lại hiệu quả cao hơn so với việc đơn thuần tăng khối lượng vật liệu gần đầu nối.
Hỏi nơi thợ lắp đặt sẽ cầm nắm bộ lắp ráp, tần suất cáp uốn cong và liệu cáp có được cố định sát đầu nối hay không. Nếu bộ lắp ráp được đi dây trong tủ trong nhà được kiểm soát, thiết kế có thể ưu tiên độ nhỏ gọn. Nếu có khả năng xảy ra rung động, chu kỳ nhiệt, độ ẩm hoặc tiếp xúc ngoài trời, hãy bắt đầu từ các yêu cầu về môi trường và khả năng uốn cong thay vì từ hình dáng bên ngoài hoặc giá thành đơn vị. Tính tương thích vật liệu giữa vỏ bọc cáp và bề mặt đầu nối cũng cần được xem xét sớm; quy trình đúc phun không được tạo ra liên kết, hiện tượng co ngót hoặc ứng suất cục bộ làm suy giảm cấu trúc nền.
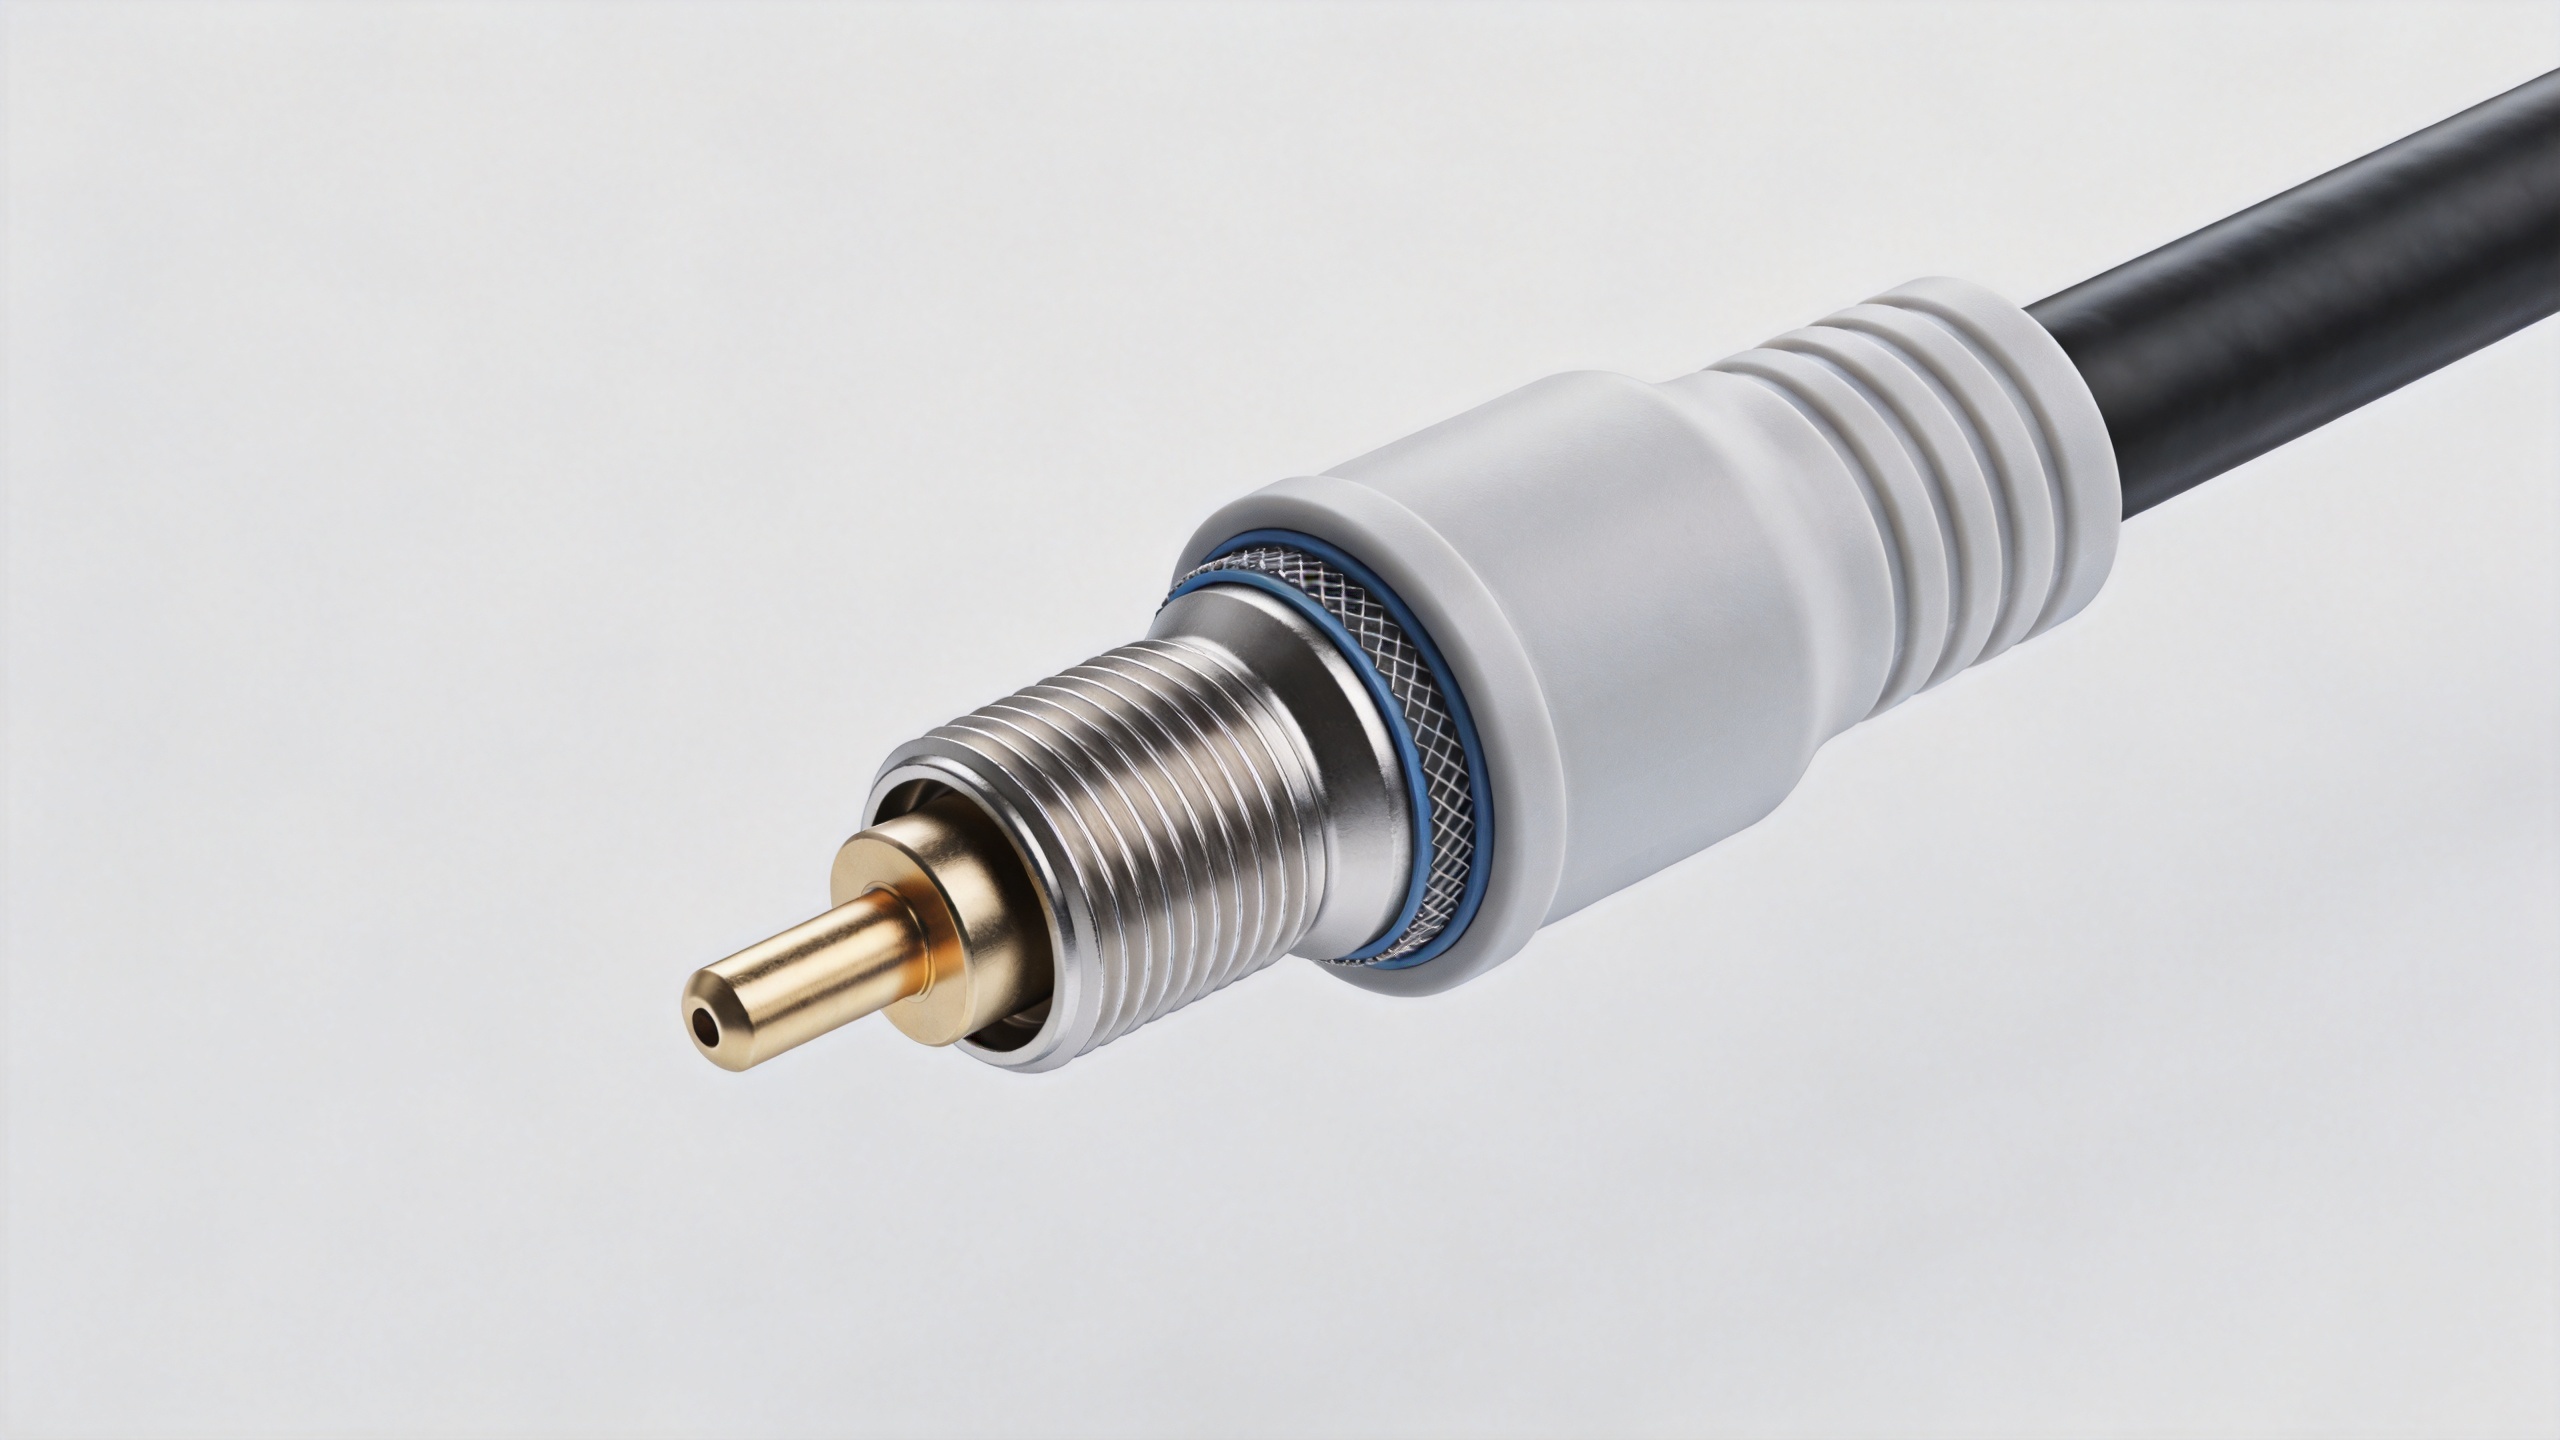
Bảo vệ lớp chắn và độ toàn vẹn tín hiệu trong quá trình đúc phun phần vỏ bọc cáp
Đối với các cụm RF, việc bọc cách điện cáp phải được đánh giá đồng thời với việc kết thúc lớp chắn và cấu tạo đầu nối. Khuôn và quy trình phải tránh làm dịch chuyển lớp bện, gây ứng suất lên các lớp điện môi hoặc tác dụng lực không kiểm soát được lên giao diện đầu nối. Cần xem xét liệu phần bọc cách điện có cần hỗ trợ vỏ bảo vệ phía sau (backshell), tính năng tiếp đất hay chiến lược chắn sóng RF hay không; tuy nhiên, không được giả định rằng bản thân lớp bọc polymer đã cung cấp khả năng chắn sóng RF.
Trình tự kiểm tra thực tế gồm: kiểm tra cáp và đầu nối đã chuẩn bị; xác nhận độ căn chỉnh vị trí trong khuôn; xác định cách thức cố định cáp trong quá trình ép bọc; và kiểm tra cụm hoàn chỉnh theo các tiêu chí điện và cơ học đã thỏa thuận. Trong những dự án yêu cầu, cần so sánh các phép đo RF đại diện trước và sau khi ép bọc. Cách tiếp cận này giúp phân biệt rõ vấn đề hiệu năng điện với vấn đề thẩm mỹ thuần túy của quá trình ép bọc.
Xác định vật liệu và quy trình phù hợp với môi trường thực tế
Việc lựa chọn vật liệu bọc ngoài cáp cần tuân theo môi trường sử dụng và hình học lắp ráp. Nhiệt độ tiếp xúc, độ ẩm, tia UV, hóa chất, mài mòn và độ linh hoạt yêu cầu đều có thể ảnh hưởng đến lựa chọn phù hợp. Quy trình sản xuất cũng quan trọng: ép phun, ép áp suất thấp và các phương pháp khác tạo ra các điều kiện nhiệt và áp suất khác nhau xung quanh cáp và đầu nối. Hãy xem xét kỹ các điều kiện này so với vật liệu vỏ bọc, yêu cầu làm kín và các thành phần nhạy cảm trước khi quyết định chế tạo khuôn sản xuất.
Đối với bộ dây cáp tùy chỉnh, việc ghi chép vật liệu, màu sắc, đường phân khuôn, hướng đặt dây cáp, yêu cầu đánh dấu và bất kỳ tiêu chí chấp nhận bằng hình ảnh nào vào bộ bản vẽ là rất hữu ích. Điều này giúp đảm bảo khả năng kiểm tra chi tiết cuối cùng và giảm thiểu sự khác biệt trong cách diễn giải giữa mẫu đã được phê duyệt và sản xuất sau đó. Trong trường hợp khách hàng áp dụng tiêu chuẩn IPC/WHMA-A-620 hoặc một khung tiêu chuẩn chế tạo khác, cần điều chỉnh các tiêu chí kiểm tra được ghi chép sao cho phù hợp với các yêu cầu dự án cụ thể, thay vì coi vẻ ngoài tổng quát của chi tiết đúc sẵn là bằng chứng đủ để chấp nhận.
Lập kế hoạch kiểm soát lắp ráp trước khi phê duyệt khuôn
Việc phủ lớp ngoài không thể khắc phục việc chuẩn bị kém. Xác định các điều khiển quy trình then chốt đối với chiều dài phần dây cáp được bóc vỏ, cách xử lý lớp chắn, cách gắn đầu nối, hướng lắp đặt và sự hỗ trợ từ đồ gá. Sau đó, xác định các kiểm tra đối với sản phẩm cáp hoàn chỉnh: kiểm tra bằng mắt thường, kiểm tra kích thước (nếu có liên quan), kiểm tra tính liên tục, kiểm tra cách điện (nếu được yêu cầu cụ thể) và kiểm tra tín hiệu tần số vô tuyến (RF) khi ứng dụng đòi hỏi. Việc phê duyệt mẫu đầu tiên phải rõ ràng, bao gồm cả hình học của phần phủ lớp ngoài trên cáp hoàn chỉnh lẫn kết quả điện.
Một bài học kinh nghiệm trong quá trình vận hành cần ghi nhớ: một bộ lắp ráp có thể trông đã hoàn tất nhưng vẫn thất bại nếu chi tiết cố định đầu nối hoặc độ bám giữ đầu nối chưa được kiểm soát. Chi phí phát sinh không chỉ là công sức làm lại; mà còn có thể gây chậm trễ lắp đặt và làm phức tạp việc phân tích nguyên nhân gốc rễ. Việc đưa các yêu cầu về độ bám giữ và kiểm tra vào kế hoạch phủ lớp ngoài cho cáp thường ít gây gián đoạn hơn so với việc phát hiện những thiếu sót này sau khi đã lắp đặt tại hiện trường.
Sử dụng sự hợp tác với nhà cung cấp để biến các yêu cầu tùy chỉnh thành khả thi trong sản xuất
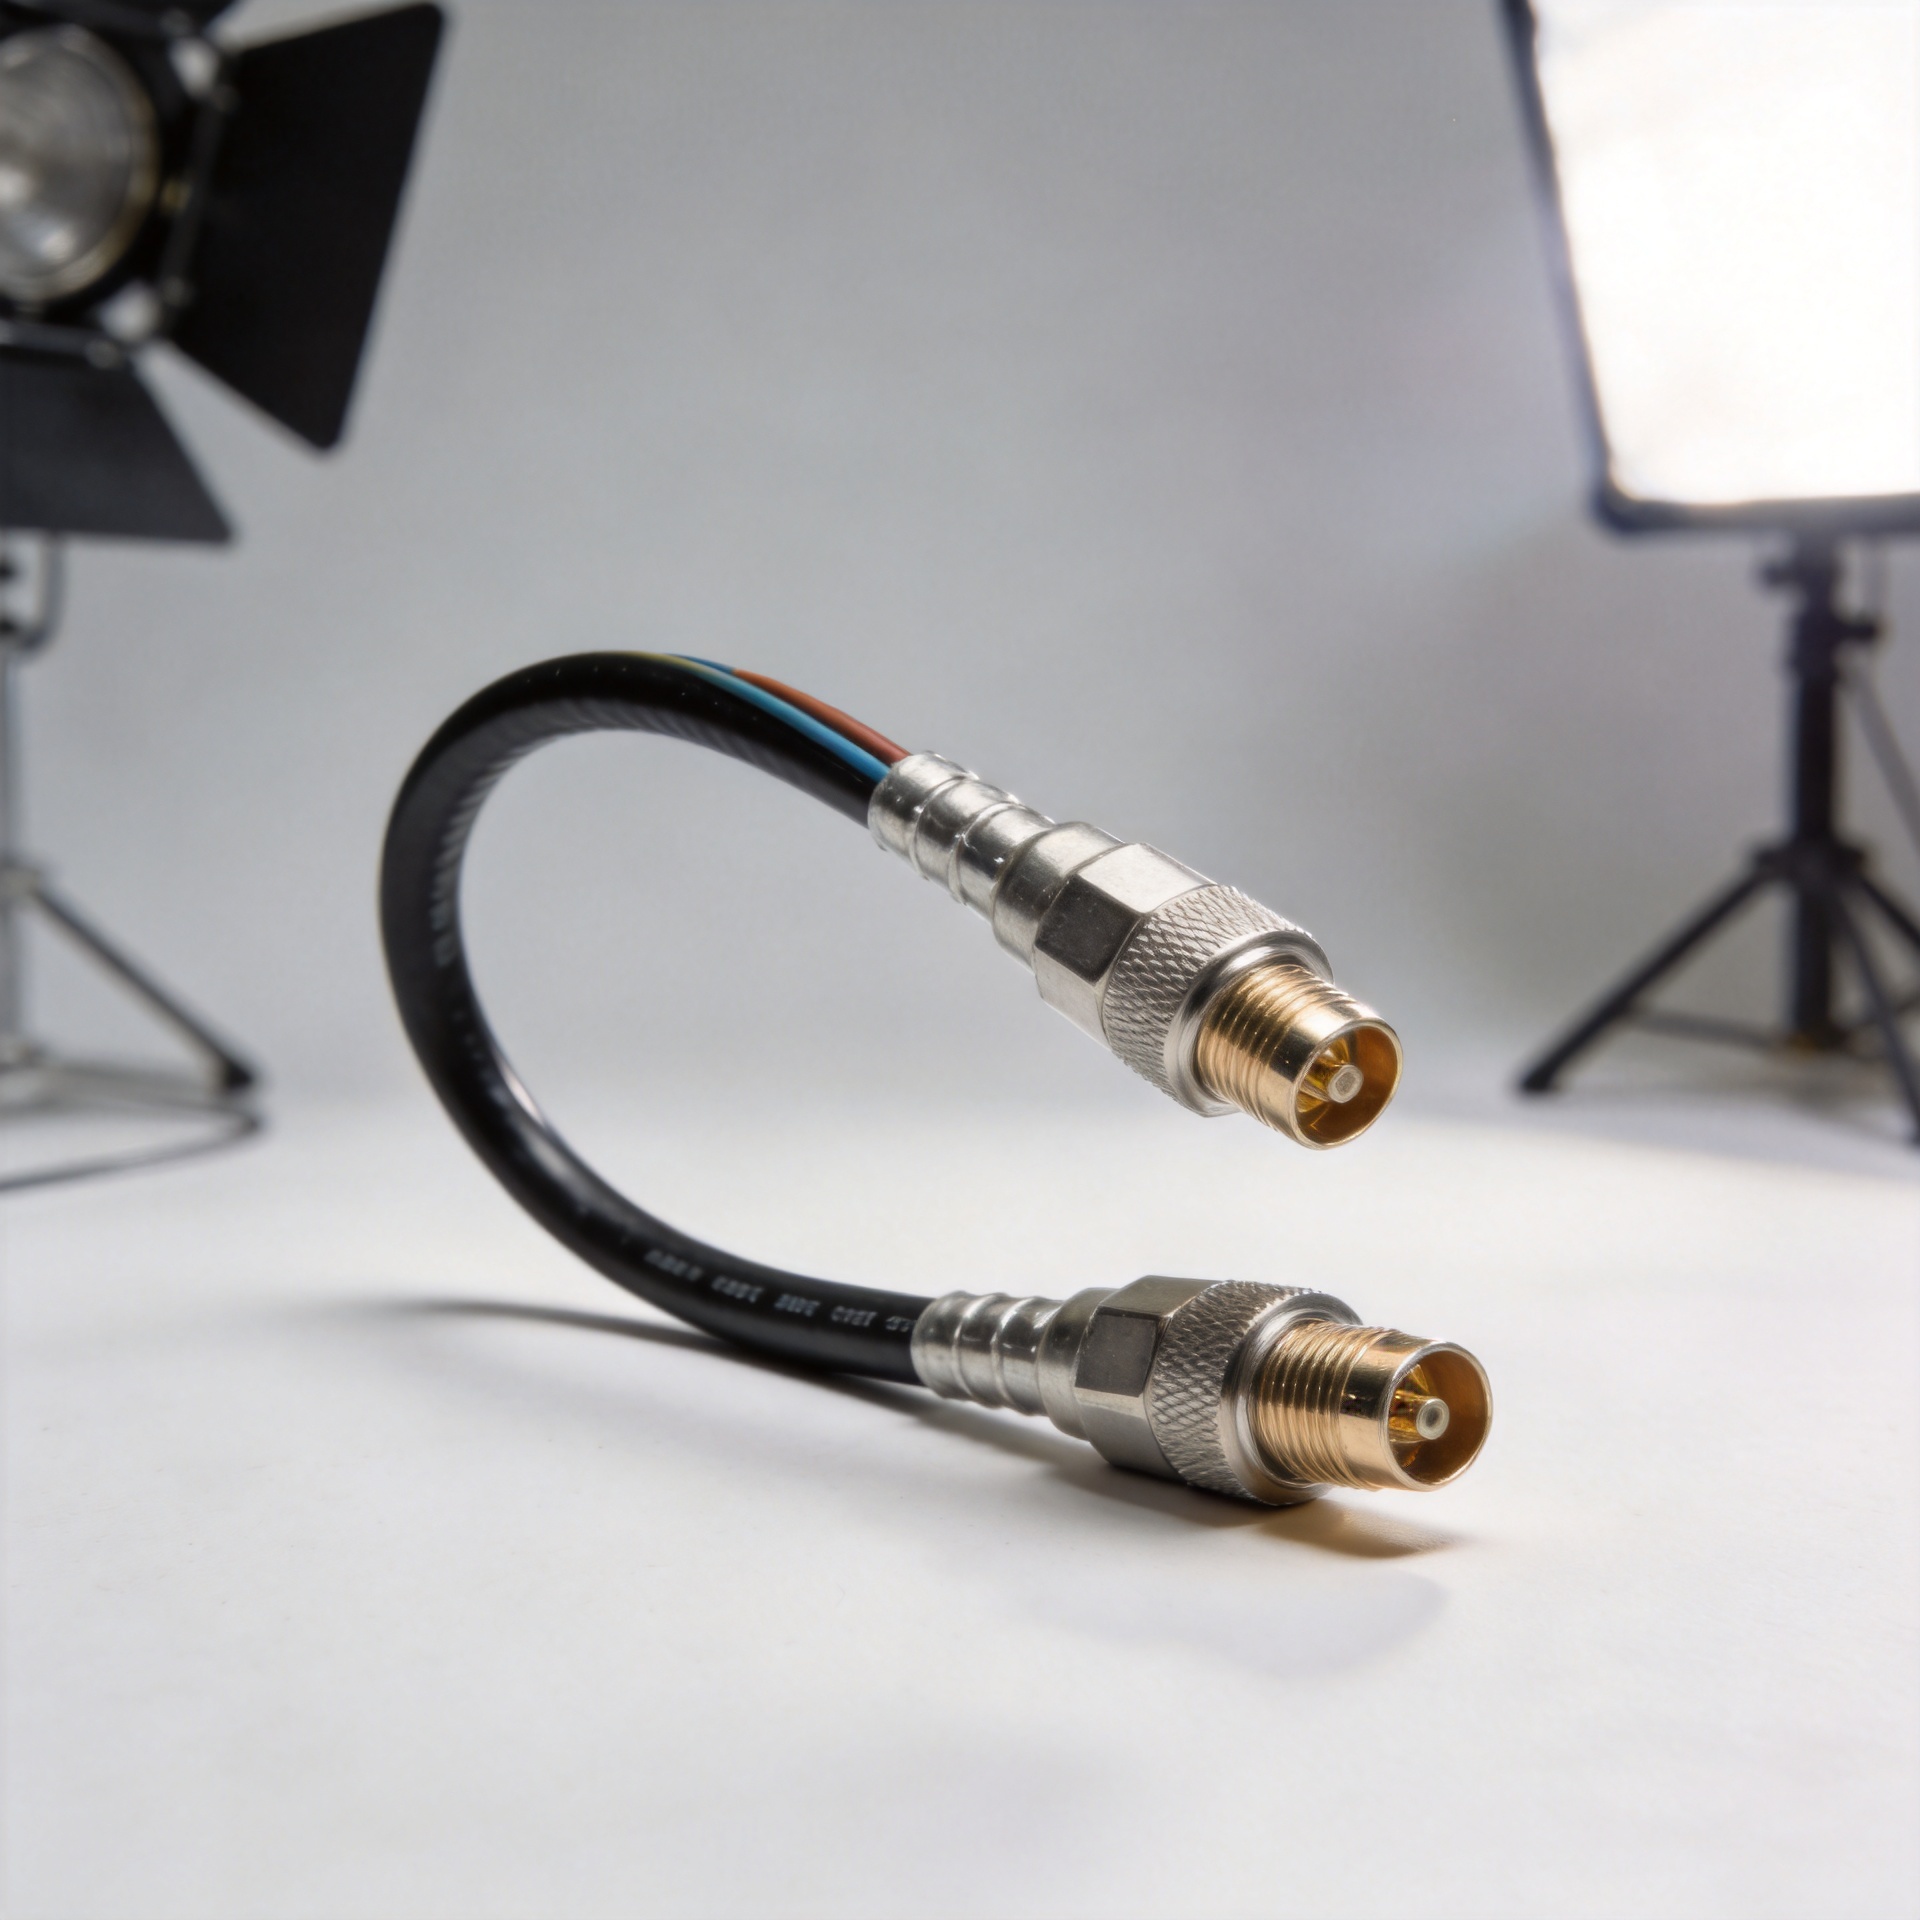
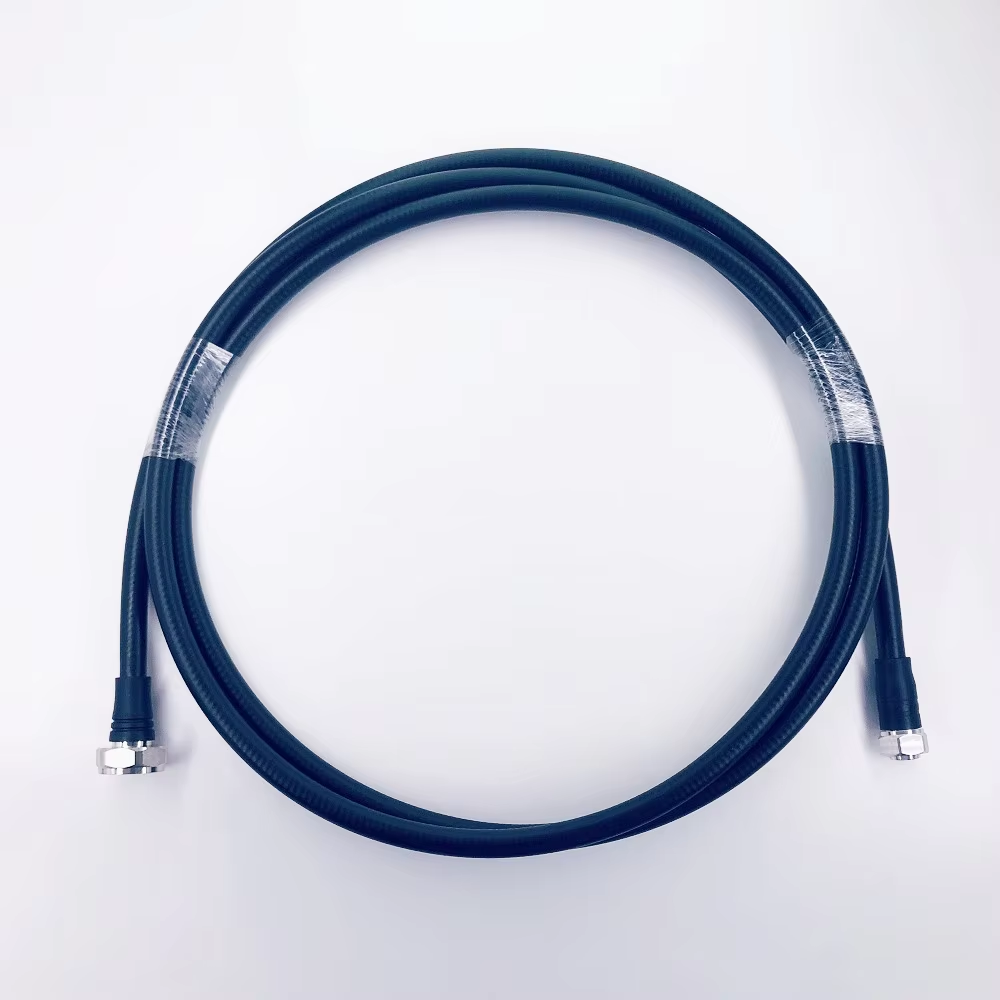
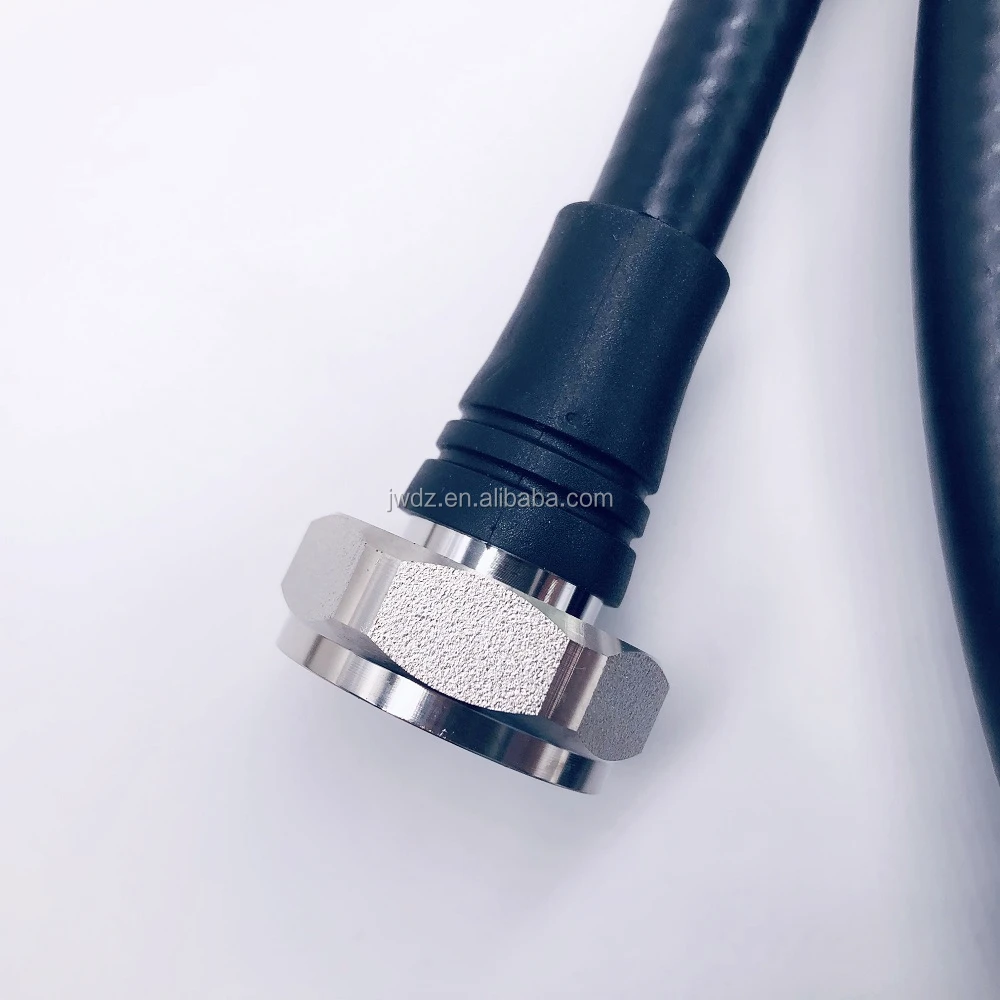
Các bộ dây cáp RF tùy chỉnh được hưởng lợi từ việc chia sẻ sớm bối cảnh vận hành: ứng dụng, loại cáp, cấu hình đầu nối, ràng buộc đi dây, môi trường mục tiêu và các yêu cầu kiểm tra quan trọng đối với người mua. Zhenjiang Jiewei sản xuất đầu nối RF, cáp feeder, bộ dây cáp và tải, với khả năng sản xuất bộ dây cáp theo độ dài tùy chỉnh nhằm phù hợp với hình học lắp đặt và tổ hợp đầu nối. Khi một cấu hình dây nhảy tương thích có liên quan đến việc lắp đặt, các nhóm có thể xem xét bộ dây cáp dây nhảy siêu linh hoạt 1/2 inch, đầu nối 4.3-10 đực sang đầu nối 7/16 DIN đực cùng với thiết kế chuyển tiếp dạng ép phun cần thiết.
Danh sách kiểm tra ép bọc ngoài cáp RF
- Xác định dải tần số, trở kháng và các yêu cầu kiểm tra đối với bộ dây hoàn chỉnh.
- Xác nhận đầu nối, cáp, lớp chắn và hướng thoát trước khi chế tạo khuôn.
- Sử dụng hình học ép bọc ngoài cáp sao cho phân tán tải uốn ra xa vị trí nối.
- Lựa chọn vật liệu và điều kiện quy trình phù hợp với khả năng tương thích của lớp vỏ ngoài cũng như môi trường sử dụng.
- Tài liệu về yêu cầu về kỹ thuật chế tạo, kiểm tra và chấp nhận mẫu đầu tiên.
- Xác thực các cụm thành phẩm tiêu biểu, chứ không chỉ từng linh kiện riêng lẻ.
Việc đúc bao phủ cáp được thiết kế tốt giúp cụm RF dễ thao tác hơn và sẵn sàng hơn cho môi trường làm việc, đồng thời vẫn đảm bảo sự chuyển tiếp điện bên dưới. Hãy coi phần được đúc như một bộ phận được thiết kế kỹ lưỡng của điểm nối, nhờ đó cụm cáp tùy chỉnh kết quả sẽ dễ hơn trong việc xác định thông số kỹ thuật, sản xuất, kiểm tra và triển khai.