EN
Нанесение защитного покрытия на кабели в РЧ-сборках: аспекты проектирования
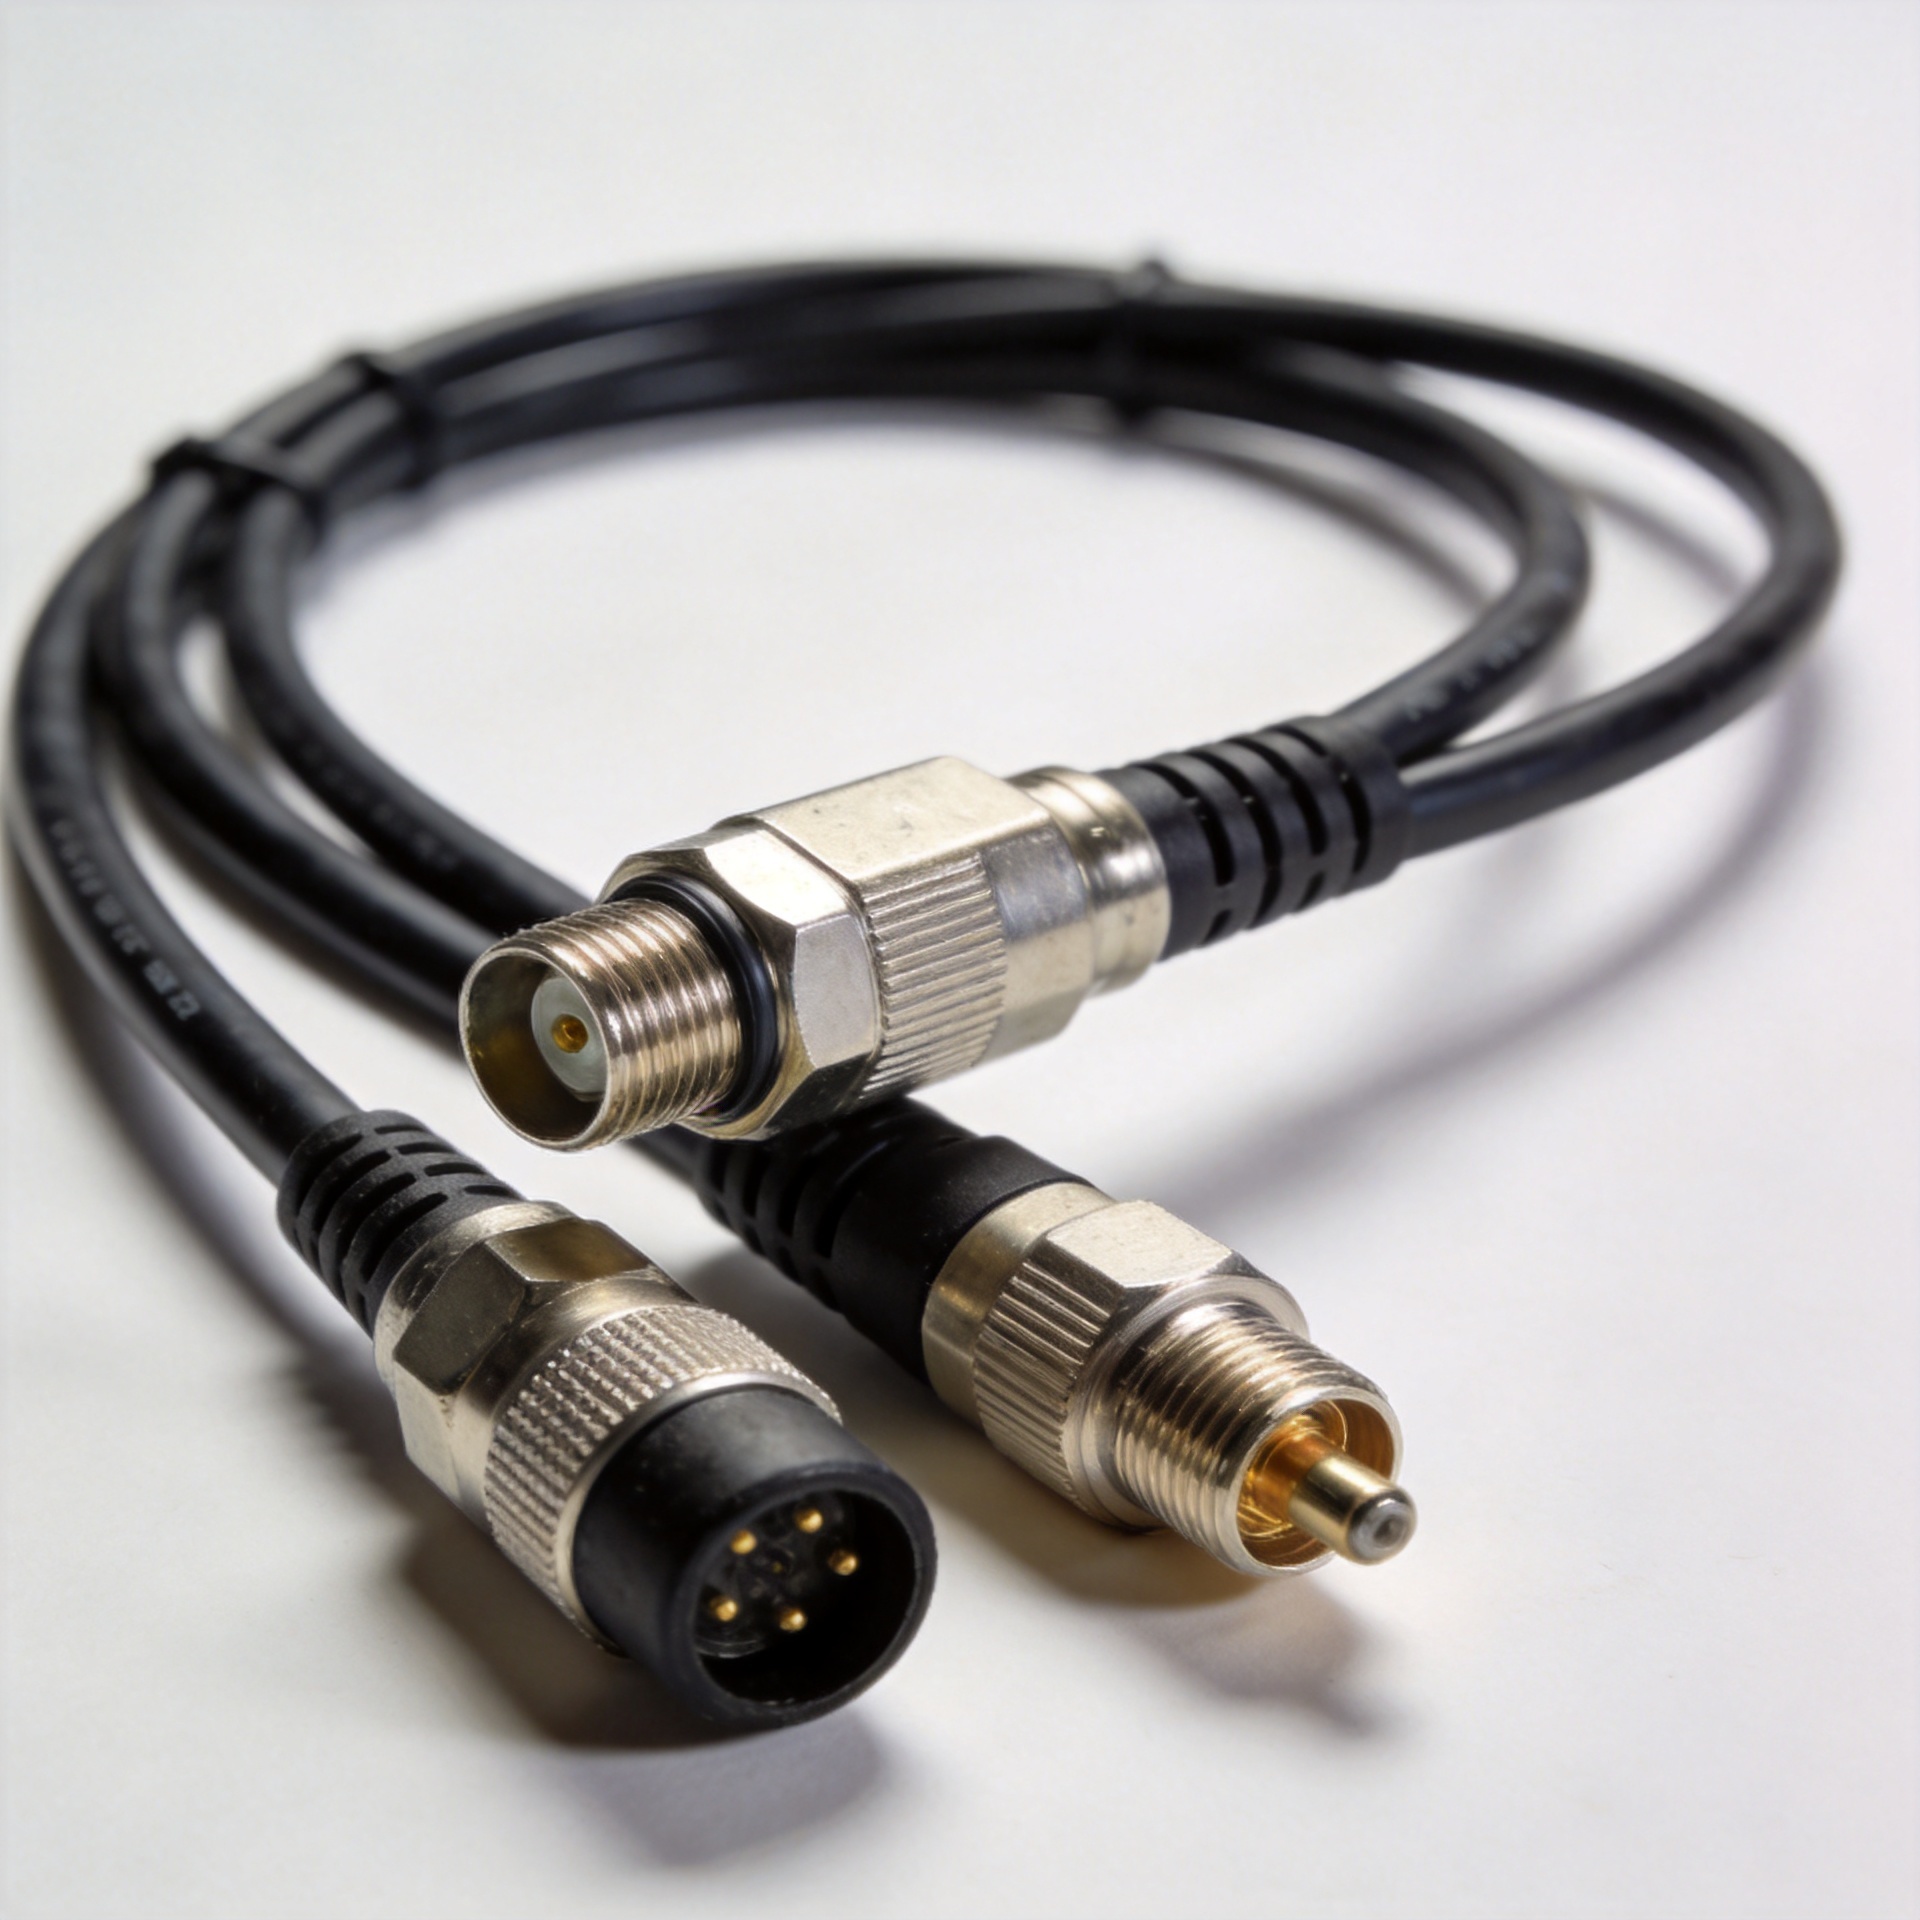
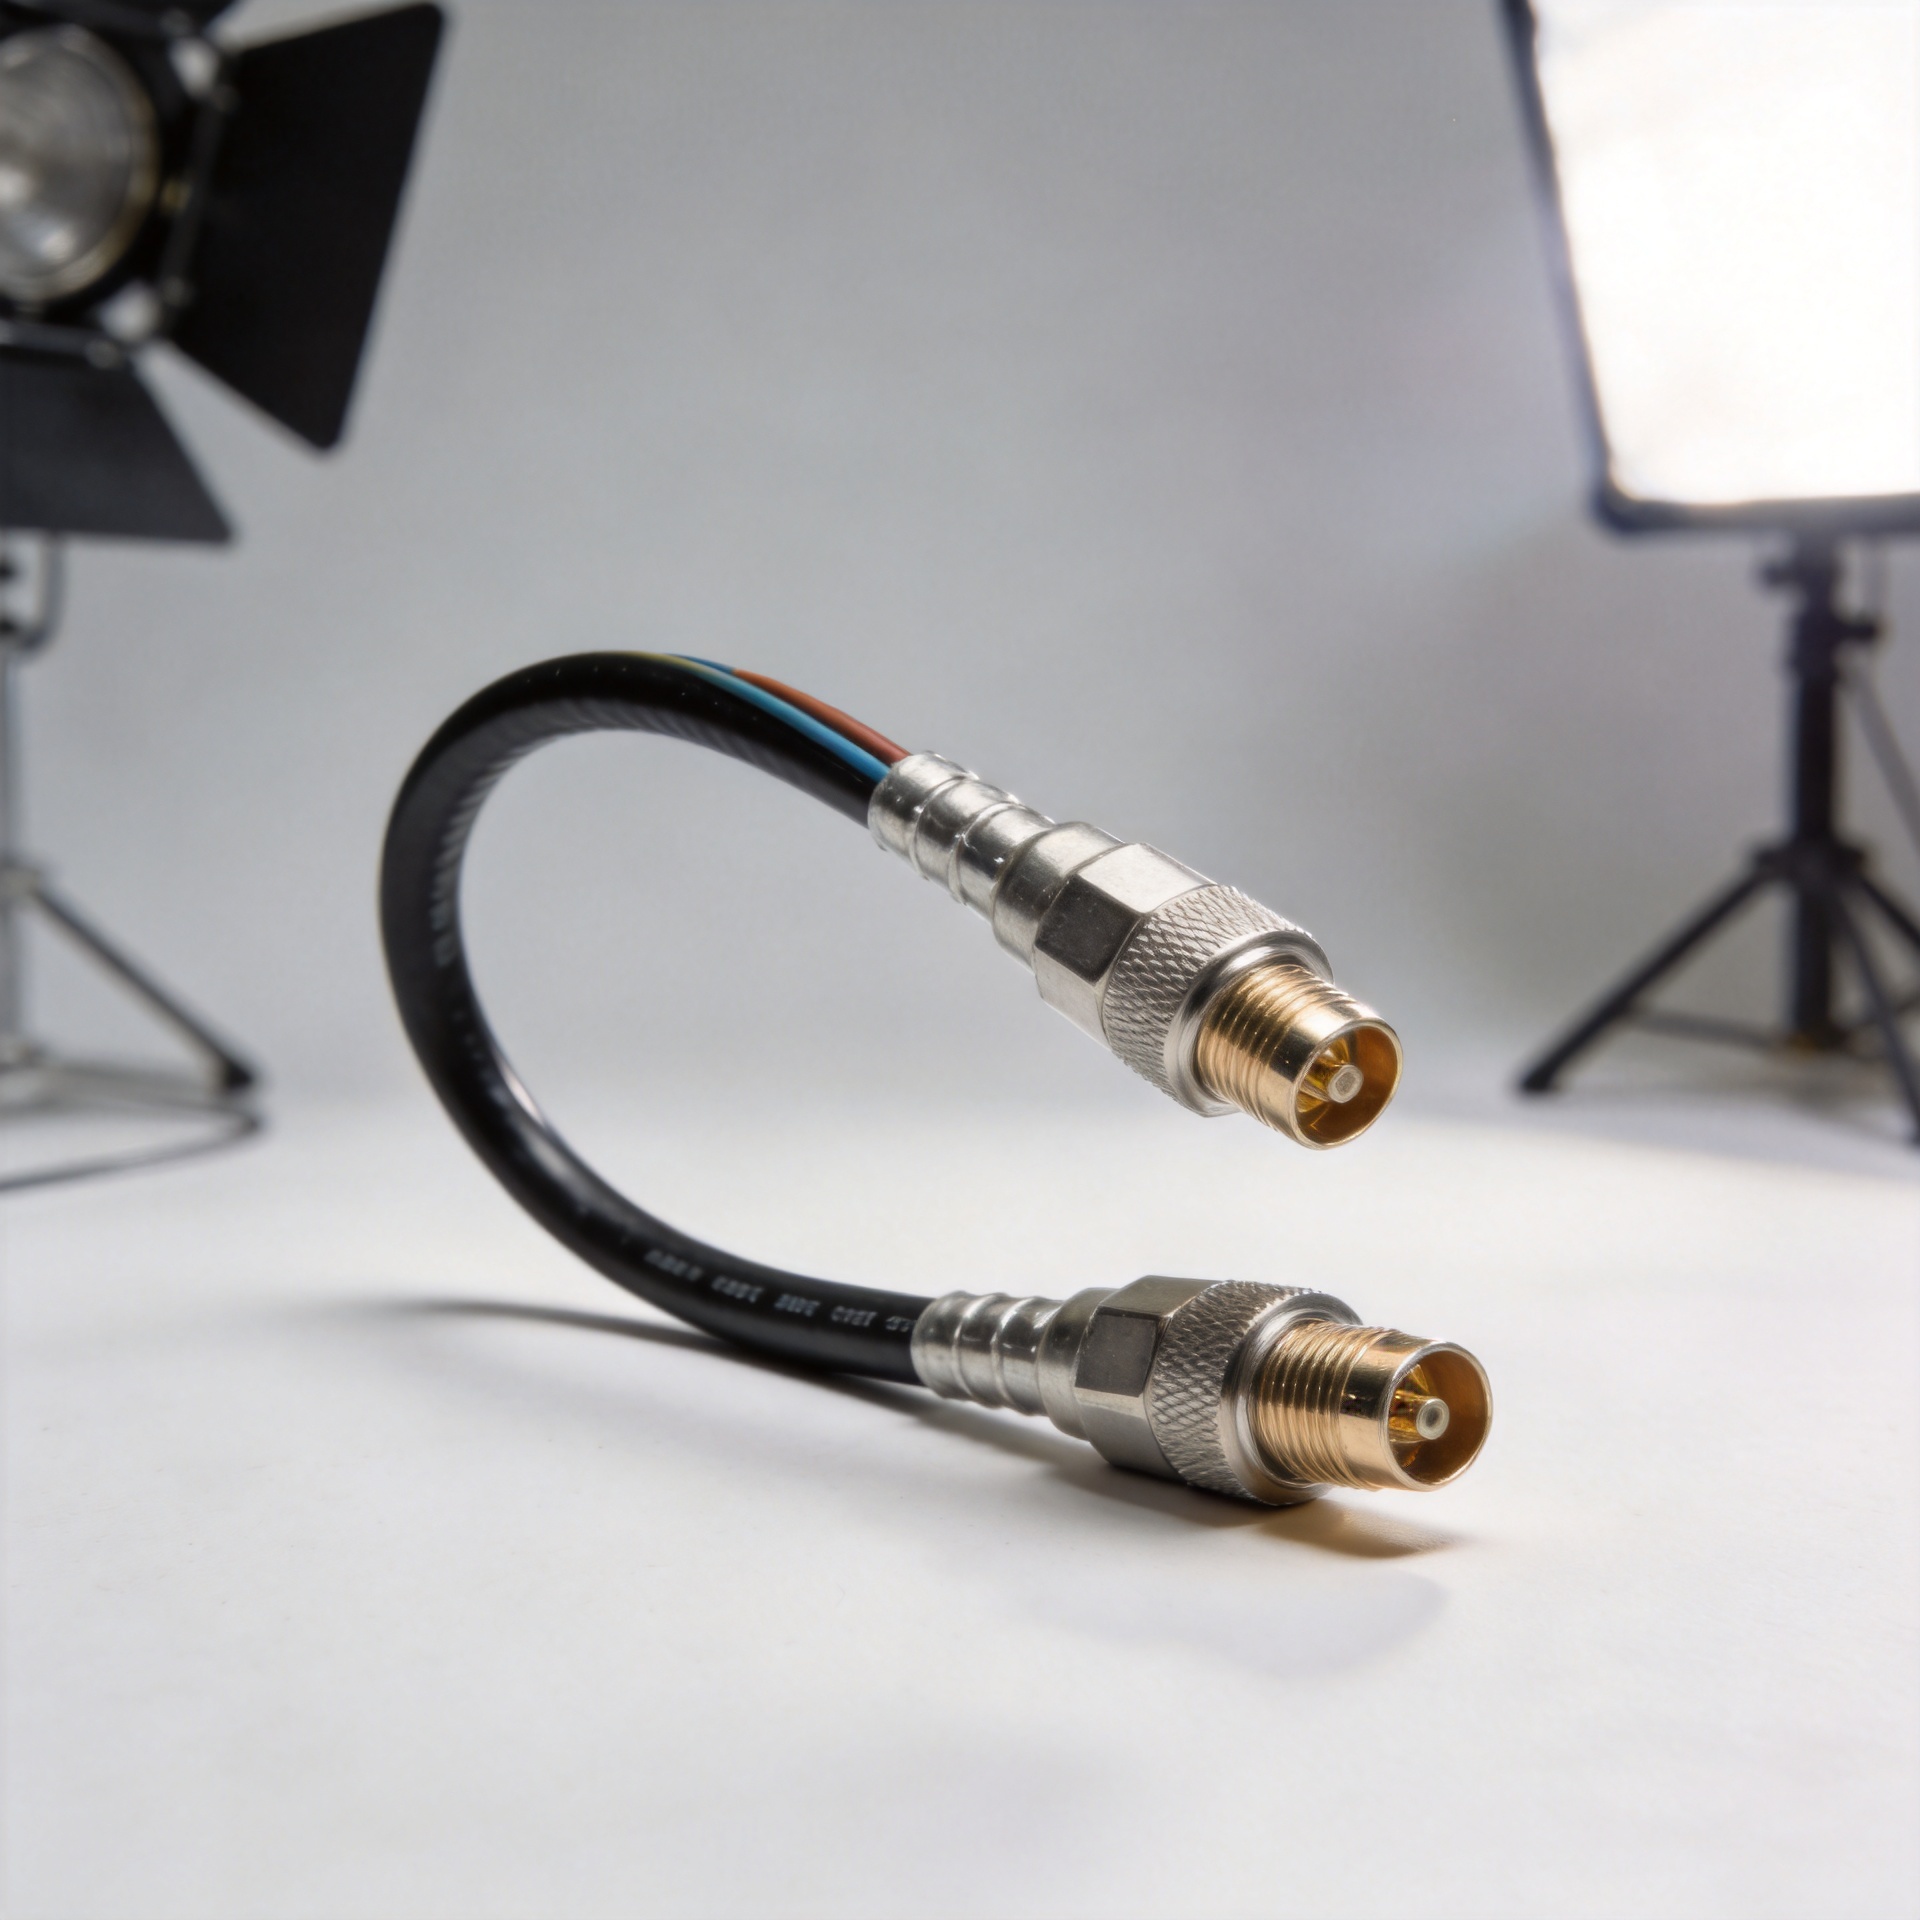
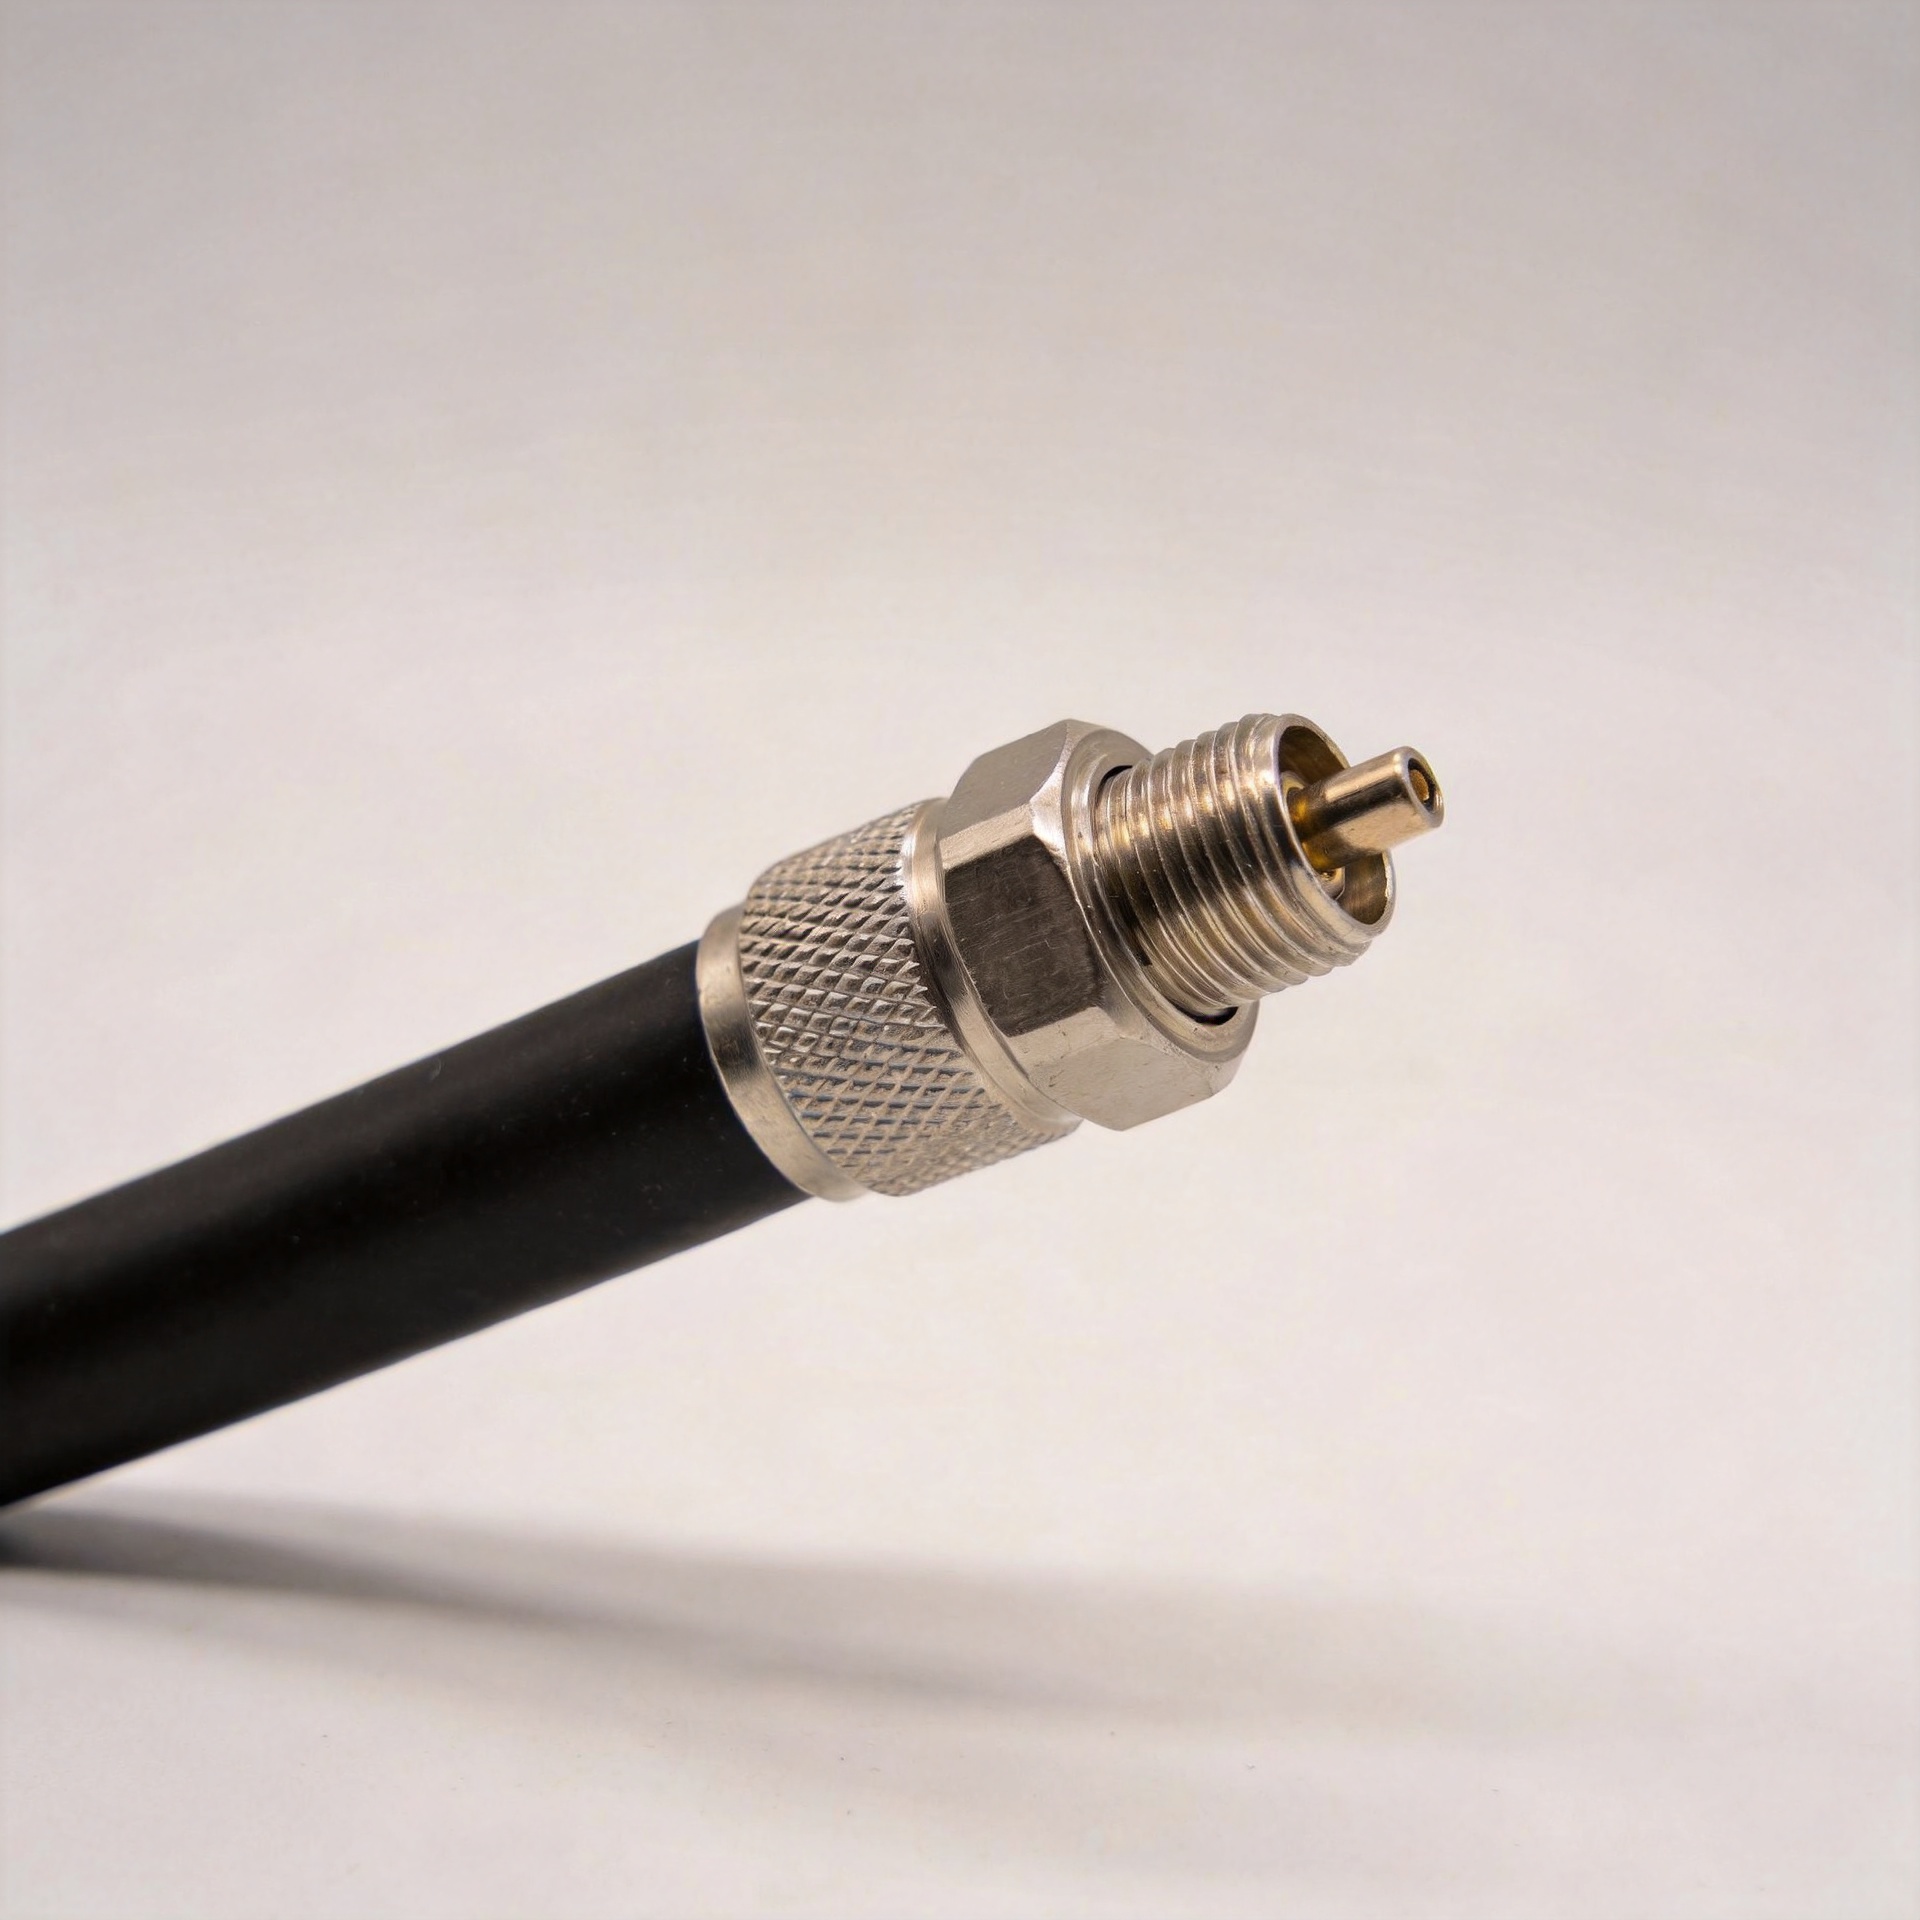
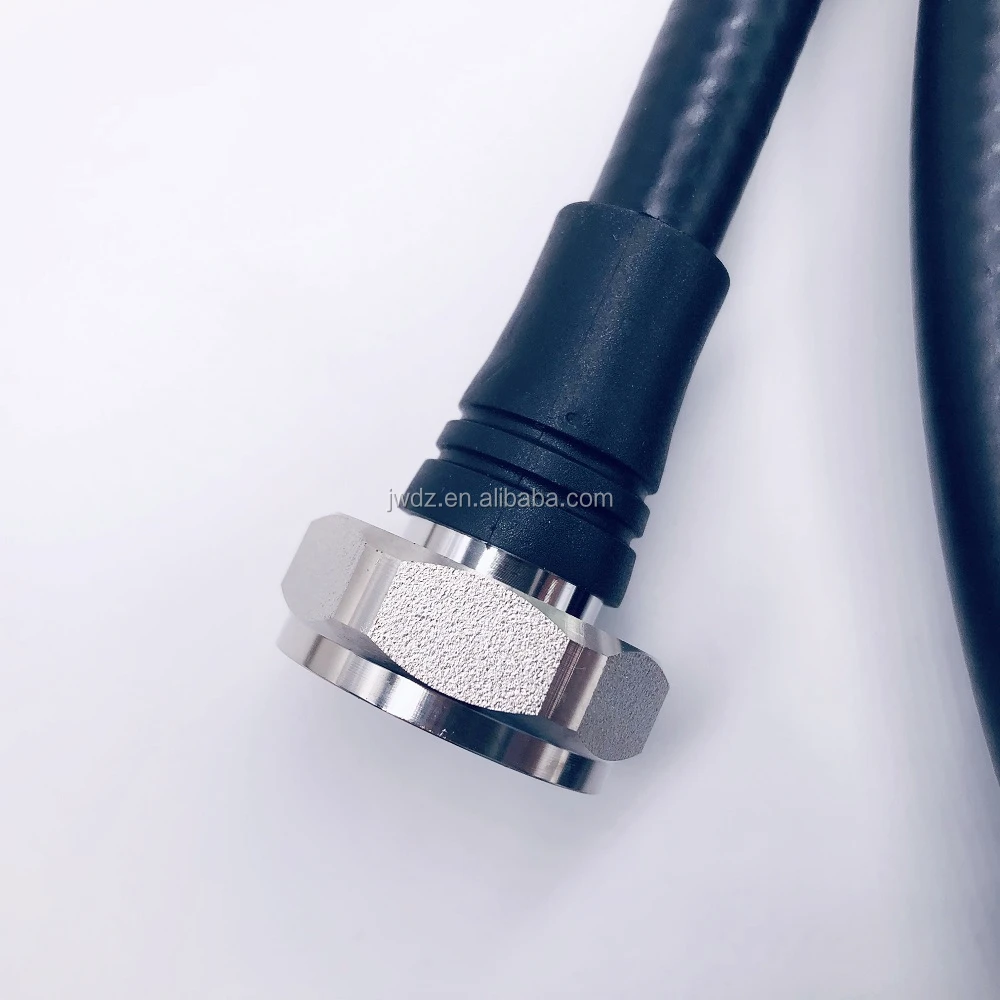
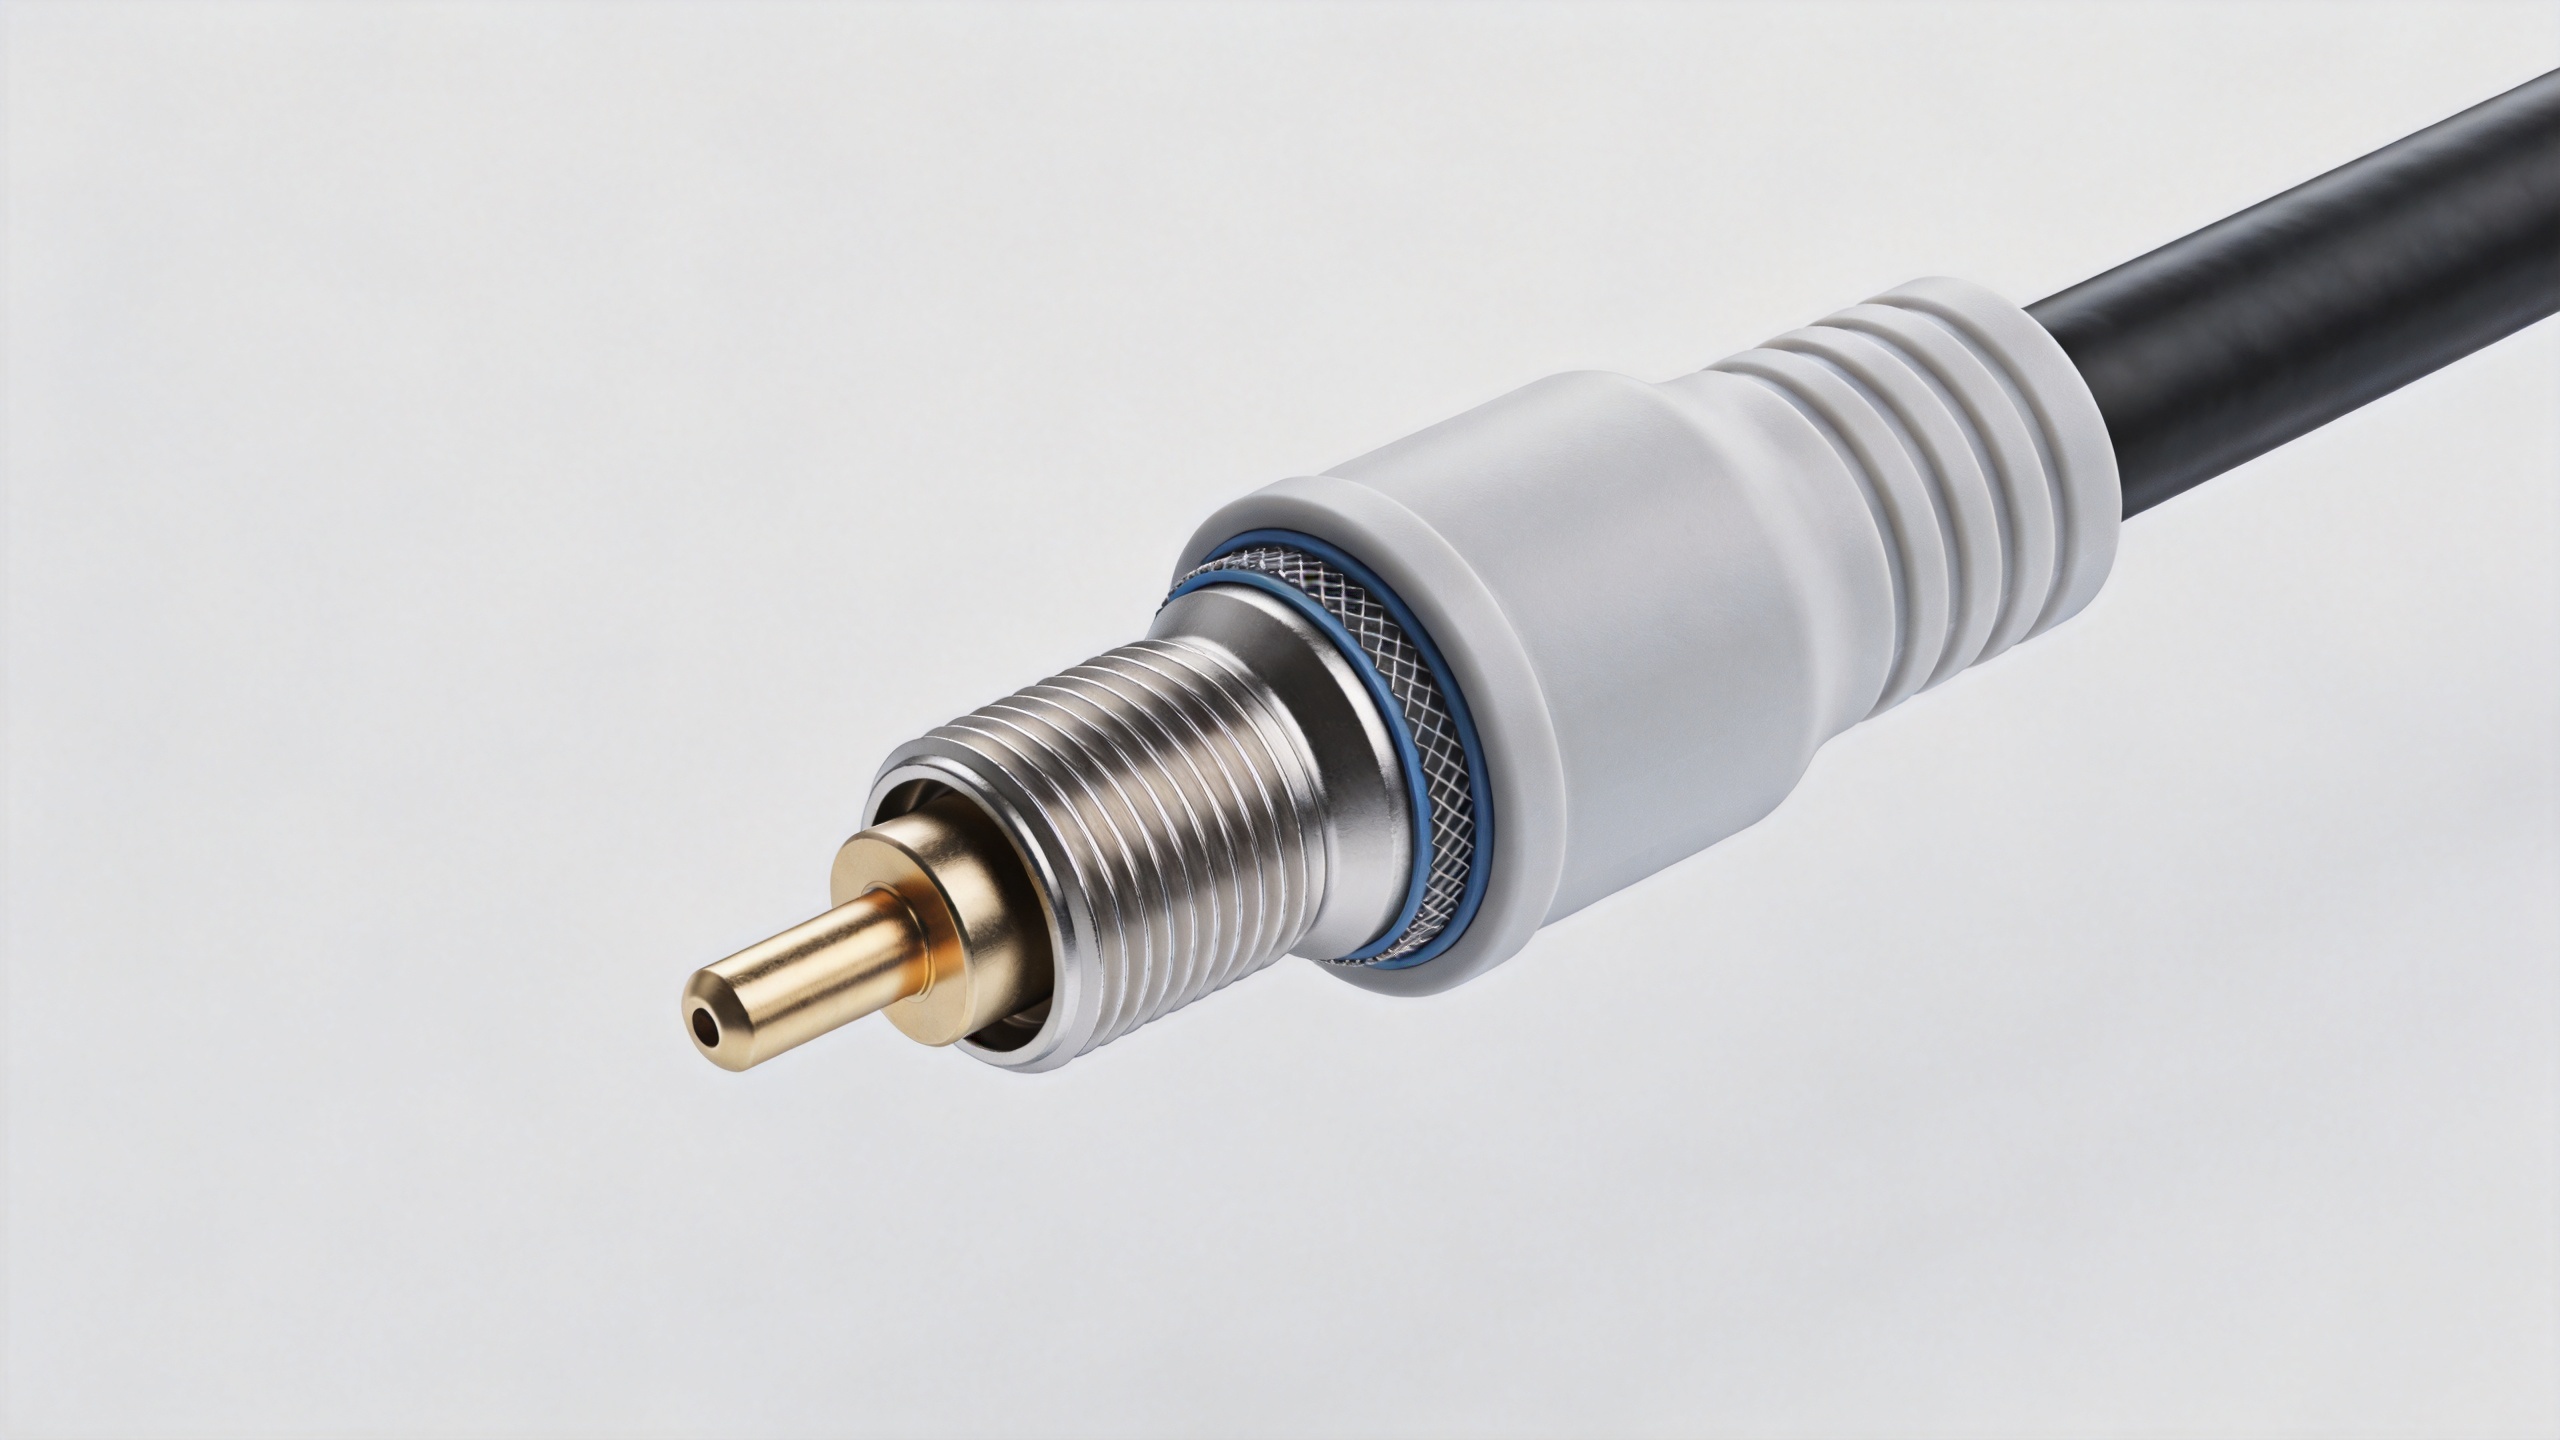
В ВЧ-соединителе формованная переходная зона вокруг разъёма — это не просто декоративное покрытие. Оболочка для кабелей она может защищать выход кабеля, распределять изгибающие нагрузки и способствовать созданию более прочной сборки для монтажа и эксплуатации. Однако ВЧ-сборка также выполняет электрическую функцию: она должна сохранять путь с контролируемым импедансом, который обеспечивается выбранными кабелем и разъёмом. Поэтому правильный выбор технологии формовки кабеля начинается с анализа интерфейса, а не только с формы формовки.
Для команд, отвечающих за телекоммуникационную инфраструктуру и оборудование, пользовательскую кабельную сборку обычно проверяют инженеры, отдел закупок, монтажники и эксплуатационная служба. Каждая группа оценивает разные риски. Инженеры анализируют потери отражения, непрерывность экранирования и переход на разъём. Монтажникам необходима удобная гибкость и надёжная фиксация. Отдел закупок требует воспроизводимых технических требований, которые можно проверить от одной производственной партии к другой. Эффективный технический обзор объединяет все эти требования до выпуска оснастки.
Начните с ВЧ-интерфейса и предполагаемой установки
Перед выбором материала для формовки кабеля определите фактический электрический и механический интерфейс. Подтвердите конструкцию кабеля, семейство разъёмов, направление выхода кабеля, предполагаемое количество циклов сопряжения, геометрию трассы и доступный зазор вокруг установленного разъёма. Также задокументируйте диапазон частот, требование к импедансу и любые ограничения, заданные заказчиком, для КСВН, вносимых потерь, непрерывности или эффективности экранирования. Наиболее важной спецификацией является та, которая выявляет проблему перехода до того, как сборка попадёт в эксплуатацию.
Можно подумать, что спецификация потерь кабеля — это вся история. Это не так. Даже короткая сборка может быть чувствительна к особенностям конструкции разъёма, оконцевания экрана и выхода кабеля. Формовка кабеля не должна маскировать нерешённую проблему оконцевания. Разработайте план электрического приёма на репрезентативных готовых сборках, а затем обеспечьте достаточный контроль оснастки и технологических условий для воспроизводства этого результата.
Спроектировать компенсатор деформации как путь передачи нагрузки, а не как жёсткую втулку
Основное преимущество формовки кабеля — это компенсация деформации или изгиба в месте соединения разъёма и кабеля. Цель состоит в том, чтобы перенести многократные изгибы подальше от наиболее уязвимой зоны оконцевания. Постепенный переход, достаточная длина компенсации и геометрия, поддерживающая кабель без его сжатия, обычно оказываются более эффективными, чем простое увеличение объёма вблизи разъёма.
Уточните, в каких местах монтажники будут удерживать сборку, с какой частотой будет изгибаться кабель и будет ли он закреплён в непосредственной близости от разъёма. Если прокладка сборки осуществляется в контролируемом внутреннем шкафу, в конструкции может быть сделан акцент на компактности. При наличии рисков вибрации, термоциклирования, воздействия влаги или внешней среды следует начинать проектирование с учёта требований по защите от этих факторов и гибкости, а не с эстетических соображений или стоимости единицы изделия. Совместимость материалов оболочки кабеля и поверхностей разъёмов также требует раннего анализа; процесс литья под давлением не должен вызывать адгезию, усадку или локальные напряжения, способные нарушить целостность базовой конструкции.
Обеспечьте защиту экранирования и целостности сигнала при литье под давлением кабеля
Для СВ-сборок необходимо совместно оценивать оболочку кабеля, оконцевание экрана и конструкцию разъёма. Форма и технологический процесс должны исключать смещение оплётки, деформацию диэлектрических слоёв или приложение неконтролируемого усилия к интерфейсу разъёма. Следует учитывать, должна ли оболочка обеспечивать размещение задней крышки, элемента заземления или стратегии экранирования, однако не следует предполагать, что полимерная оболочка сама по себе обеспечивает СВ-экранирование.
Практическая последовательность проверки включает: осмотр подготовленного кабеля и оконцевания разъёма; подтверждение правильного позиционирования в форме; определение способа фиксации кабеля в процессе формования; и испытание готовой сборки по согласованным электрическим и механическим критериям. При необходимости в рамках проекта следует сравнить типичные СВ-измерения до и после формования. Такой подход позволяет отделить вопросы электрической производительности от чисто косметических вопросов формования.
Укажите материал и технологию с учётом реальных условий эксплуатации
Выбор материала для формовки кабеля должен основываться на условиях эксплуатации и геометрии сборки. Температурное воздействие, влажность, ультрафиолетовое излучение, химические вещества, абразивное воздействие и требуемая гибкость могут повлиять на правильный выбор. Также важно учитывать технологический процесс: литьё под давлением, литьё при низком давлении и другие методы создают различные температурные и давленческие условия вокруг кабеля и разъёма. Перед запуском в производство необходимо проанализировать эти условия с учётом материала оболочки, требований к герметизации и чувствительных компонентов.
Для нестандартной кабельной сборки полезно зафиксировать в комплекте чертежей такие параметры, как материал, цвет, линия разъёма пресс-формы, ориентация кабеля, требования к маркировке и любые визуальные критерии приёмки. Это обеспечивает возможность контроля готового изделия и снижает расхождения в толковании между утверждённым образцом и последующим серийным производством. Если заказчик использует стандарт IPC/WHMA-A-620 или другую методологию оценки качества изготовления, следует согласовать документированные критерии контроля с конкретными требованиями проекта, а не считать общий внешний вид литой детали достаточным подтверждением её приёмки.
Заранее спланируйте меры контроля сборки до утверждения оснастки
Нанесение покрытия методом двухкомпонентного литья не может исправить плохую подготовку. Определите критические параметры технологического процесса: длину зачистки кабеля, работу с экраном, крепление разъёма, ориентацию и поддержку в приспособлении. Затем определите проверки готовой сборки: визуальный осмотр, измерение геометрических параметров (при необходимости), проверку непрерывности, испытания на изоляцию (если они предусмотрены) и радиочастотную валидацию (если этого требует применение). Чёткое утверждение первого образца должно включать как геометрию готового кабеля с покрытием методом двухкомпонентного литья, так и электрические результаты.
Один урок, полученный при вводе в эксплуатацию, стоит запомнить: сборка может выглядеть завершённой, но всё равно выйти из строя, если не были соблюдены требования к оконцеванию или фиксации разъёма. Затраты связаны не только с переделкой; возможны задержки монтажа и осложнения при анализе первопричины отказа. Включение требований к фиксации и контролю в план нанесения покрытия методом двухкомпонентного литья кабеля, как правило, вызывает меньше нарушений, чем обнаружение этих требований после монтажа на объекте.
Используйте сотрудничество с поставщиками для обеспечения реализуемости индивидуальных требований
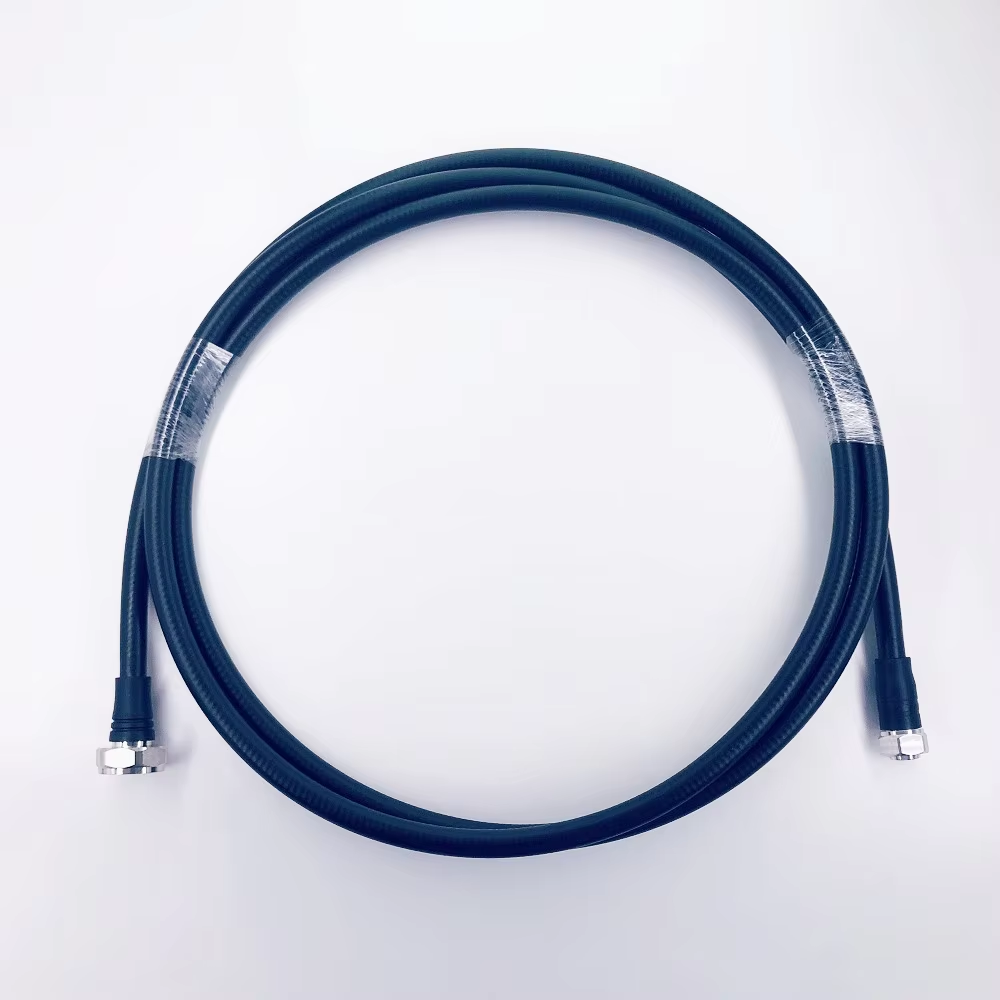
Пользовательские СВ-сборки выигрывают от раннего обмена информацией о рабочем контексте: применение, тип кабеля, конфигурация разъёмов, ограничения трассировки, целевая среда и требования к испытаниям, важные для покупателя. Компания Zhenjiang Jiewei производит СВ-разъёмы, фидерные кабели, кабельные сборки и нагрузки, а также предлагает изготовление сборок требуемой длины с учётом геометрии монтажа и комбинаций разъёмов. Если для монтажа актуальна совместимая конфигурация переходного кабеля, команды могут рассмотреть сВ-переходный кабель 1/2 дюйма сверхгибкий, сборка с разъёмом 4.3–10 «мама» на разъём 7/16 DIN «мама» вместе с требуемым литым переходом.
Чек-лист по литью оболочки СВ-кабелей
- Определите диапазон частот, волновое сопротивление и требования к испытаниям готовой сборки.
- Подтвердите тип разъёмов, кабеля, экранирования и ориентацию выхода до изготовления оснастки.
- Используйте геометрию литья оболочки СВ-кабеля, которая распределяет изгибающие нагрузки вдали от места оконцевания.
- Согласуйте материал и параметры технологического процесса с совместимостью внешней оболочки и условиями эксплуатации.
- Документируйте требования к качеству изготовления, контролю и приемке первого образца.
- Проверяйте представительные готовые сборки, а не только отдельные компоненты.
Правильно спроектированное наружное формование кабелей упрощает обращение с РЧ-сборкой и повышает её устойчивость к воздействию окружающей среды при сохранении электрических характеристик перехода под оболочкой. Рассматривайте отформованный участок как инженерно спроектированную часть межсоединения: в результате получится специализированная кабельная сборка, которую проще задать, изготовить, проконтролировать и внедрить.